Un test d'acceptation en usine (FAT) utile pour une remplisseuse de capsules consiste en une comparaison contrôlée entre la spécification de référence utilisateur (URS) approuvée et la machine qui sera livrée. Il enregistre la configuration livrée, le matériau de test, les paramètres de fonctionnement, les résultats bruts, les alarmes, les arrêts, les écarts et la décision d'autorisation de mise sur le marché. Il ne s'agit pas d'une démonstration en salle d'exposition et il ne remplace pas la qualification sur site.

Ce qu'une machine de remplissage de capsules FAT doit prouver avant l'expédition
Le test de réception en usine doit répondre à une question commerciale essentielle : la machine terminée correspond-elle suffisamment au cahier des charges commandé pour être expédiée ? Pour une remplisseuse de capsules, cela implique bien plus que la simple mise en marche du moteur. L’acheteur doit pouvoir vérifier l’identité et les options de la machine, réaliser le test de capsules et de matériau de remplissage convenu, inspecter les produits et les voies de rejet, tester les contrôles pertinents et corriger ou évaluer formellement chaque écart.
L'annexe 15 des BPF de la Commission européenne identifie les tests d'acceptation en usine (FAT) comme une étape appropriée pour vérifier la conformité des équipements aux spécifications fonctionnelles ou aux exigences utilisateur (URS) sur le site du fournisseur avant leur installation. Elle autorise également des tests FAT justifiés pour étayer une qualification ultérieure lorsque le transport et l'installation ne peuvent affecter la fonction testée. La traçabilité et la qualité des preuves sont donc essentielles.
Geler le protocole avant la date FAT
Établissez un cahier des charges fonctionnel (URS) contrôlé et des spécifications machine approuvées. Le protocole doit préciser le fournisseur des capsules de test et du matériau de remplissage, les quantités disponibles, la configuration de la machine, les instruments utilisés, les personnes habilitées à approuver les dérogations et les preuves à fournir. Si l'expédition du produit est difficile, définissez un matériau représentatif et justifiez son choix.
| Entrée du protocole | Définir avant le voyage ou témoin à distance | Pourquoi cela compte |
|---|---|---|
| Traçabilité URS | Identifiant de l'exigence, étape du test, résultat attendu et emplacement de la preuve | Empêche la disparition d'exigences importantes au sein d'une démonstration générique. |
| Configuration de la machine | Modèle, numéro de série, principe de dosage, tailles des capsules, options, utilitaires et version de contrôle | Prouve que l'équipement testé est bien celui qui est destiné à être expédié. |
| Test de matériel | Fournisseur et taille des capsules, matériau de remplissage ou substitut justifié, numéro de lot et quantité disponible | La séparation des capsules et le comportement de dosage dépendent des matières premières utilisées. |
| Points de fonctionnement | Points de consigne approuvés, conditions de fonctionnement soutenues et conditions de test planifiées | Permet de distinguer un test contrôlé d'un essai improvisé. |
| Échantillonnage et méthodes | Emplacements des échantillons, quantités, instruments de test, calculs et règles d'acceptation | Rend le résultat reproductible et vérifiable. |
| Itinéraire de déviation | Classification, propriétaire, date d'échéance, règle de nouveau test et effet de l'expédition | Empêche que les problèmes non résolus soient dissimulés dans les comptes rendus de réunion. |
Si l'URS n'est pas encore testable, utilisez le guide de validation BPF de la machine de remplissage de capsules pour définir les responsabilités et la documentation avant que le protocole FAT ne soit approuvé.
Liste de contrôle des matières grasses pour la machine de remplissage de capsules
La liste de contrôle ci-dessous est un guide des familles de tests, et non une source de limites de réussite universelles. Vos spécifications fonctionnelles approuvées, votre connaissance du processus, votre évaluation des risques et la méthode de test convenue doivent fournir les valeurs spécifiques au projet.
1Identité et étendue
- Identification de la machine, du module de dosage et des principales options
- Liste des parties du format et couverture de la taille d'une capsule
- Portée des utilitaires, des gardes, de l'extraction et de l'interface de ligne
- Liste des plans et de la configuration approuvés
2Documents et certificats
- Matrice de conformité URS et écarts ouverts
- Manuels d'utilisation, de nettoyage et d'entretien
- Documents relatifs aux matériaux et à l'étalonnage applicables
- Documentation électrique, pneumatique et des pièces
3Sécurité et services publics
- Réponse à l'arrêt d'urgence et au verrouillage de sécurité
- Perte ou état anormal des services publics applicables
- Comportement de réinitialisation et de redémarrage sécurisé
- Examen des étiquettes, de l'accès et de la qualité visible de la main-d'œuvre
4Manipulation des capsules
- Stabilité de l'orientation et de l'alimentation
- Séparation et transfert du bouchon et du corps
- Gestion des capsules non séparées ou manquantes
- Fermeture, verrouillage, décharge et dommages observés
5Performance du dosage
- Préparation des matériaux et réglages de la machine convenus
- Méthode de pesée individuelle ou groupée approuvée
- Résultats bruts, calculs et identité de l'échantillon
- Ajustements, arrêts et exclusions de données qui en résultent
6Rejeter et contester les défis
- Défi défini de la capsule défectueuse
- Rejeter la confirmation et le rapprochement
- Alarmes de pénurie de produits et de processus
- Message d'erreur, réponse et récupération de la machine
7Contrôles et enregistrements
- Plage de consigne et fonctions de recette incluses dans le périmètre
- Rôles des utilisateurs et modifications autorisées, le cas échéant.
- Compteurs, informations sur les lots et exportation de données lorsque spécifié
- Transfert de l'enregistrement et de la sauvegarde des versions de contrôle/logiciel
8Changement et nettoyage
- Vérifications correctes des pièces et de l'assemblage
- Séquence de changement et première confirmation
- accès et suppression des contacts produits
- Instructions de nettoyage, outils et accès pour l'inspection
9Course soutenue
- Conditions et durée de production convenues
- Bon rendement séparé des cycles totaux
- Arrêts, rejets, interventions et causes
- Échantillons liés à l'heure ou au lieu d'exécution
10Clôture et libération
- Examen des écarts et de la liste des points à corriger
- Tests de confirmation requis et preuves objectives de clôture
- conservation pour l'expédition, pièces détachées et pièces de rechange
- Autorisation de passage, libération conditionnelle ou décision de maintien en détention
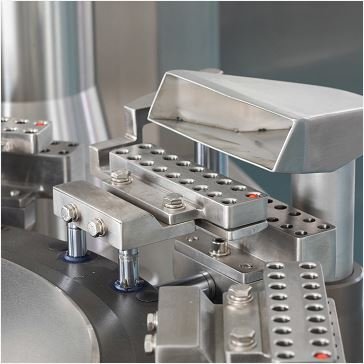
Transformer les fonctions de remplissage de capsules en tests observables
Une FAT (Factory Acceptance Test) rigoureuse décrit le défi et la réponse attendue de la machine. « L'alarme fonctionne » est trop vague. Indiquez la condition de déclenchement, l'alarme ou le verrouillage attendu, le mouvement autorisé de la machine, le comportement en cas de rejet, la séquence de réinitialisation et les preuves. Testez uniquement les fonctions faisant partie de la configuration ordonnée ; listez les fonctions indisponibles ou spécifiques au site comme exclusions plutôt que de les considérer comme réussies.
| Fonction | Défi pratique FAT | Preuves à conserver | Base d'acceptation |
|---|---|---|---|
| Séparation de la capsule | Exécuter le format de capsule convenu et observer l'orientation, la séparation et le transfert à travers le point de fonctionnement défini. | Identité de la capsule, paramètres, observations d'exécution, défauts et résultats d'échantillons. | Spécifications utilisateur approuvées et méthode de gestion des défauts convenue. |
| Contrôle du poids de remplissage | Stabiliser le lit de matériau et prélever des échantillons définis sans supprimer silencieusement des données indésirables. | Tous les poids bruts, la méthode de tare, les calculs, les paramètres, l'heure/le lieu et les ajustements. | Spécifications approuvées du produit ou du projet. |
| Chemin de rejet | Introduire ou simuler un défaut connu et convenu sans créer de situation dangereuse. | Nombre de défis, réponse de détection, nombre de rejets et réconciliation. | Spécifications fonctionnelles et évaluation des risques. |
| Verrouillage de sécurité | Contester le dispositif de protection ou de verrouillage identifié dans l'état approuvé de la machine. | Réponse attendue, réponse réelle, résultat de la réinitialisation sécurisée et du nouveau test. | Exigences de sécurité et de fonctionnement approuvées. |
| Récupération d'alarme | Créer la pénurie ou le défaut de processus convenu et suivre la séquence de récupération documentée. | Texte/code d'alarme, réponse de la machine, actions de l'opérateur et traitement du produit après récupération. | Description fonctionnelle et mode d'emploi. |
| interface de ligne | Simuler les signaux d'autorisation, de démarrage, d'arrêt ou de défaut convenus en amont/en aval. | Liste de référence des E/S, état des signaux, réponse et temporisation lorsque spécifié. | Spécification de contrôle de ligne approuvée. |
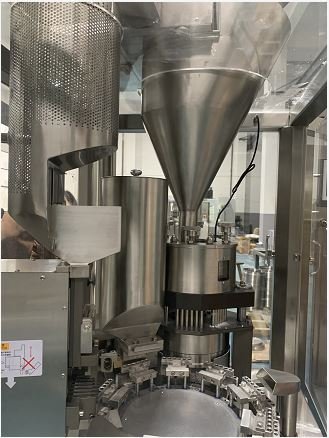
Les données enregistrées qui résistent à l'examen de qualité
Le rapport FAT doit conserver suffisamment de contexte pour permettre à un autre examinateur de comprendre le déroulement des opérations. Il doit consigner la configuration de la machine et du format, l'identité du matériau, les conditions environnementales ou de préparation pertinentes, la procédure approuvée, l'identité de l'instrument et son état d'étalonnage le cas échéant, chaque résultat brut, chaque calcul, chaque arrêt ou ajustement, ainsi que les personnes ayant réalisé et examiné le test.
Pour les fonctions automatisées ou électroniques, vérifiez uniquement les commandes acquises pour le projet. Conformément à la norme 21 CFR 211.68, les équipements automatisés utilisés dans la fabrication de médicaments sont soumis à des programmes et enregistrements écrits d'étalonnage, d'inspection ou de contrôle, tandis que les systèmes informatiques requièrent un contrôle approprié des modifications autorisées et de l'exactitude des entrées/sorties. Une FAT peut démontrer les fonctionnalités livrées, mais les procédures du site, la gestion des accès, les sauvegardes et les contrôles du cycle de vie restent de la responsabilité du fabricant.
- Mesures brutes : conserver chaque observation incluse avec les unités et l'identité de l'échantillon.
- Contexte opérationnel : vitesse d'enregistrement/points de consigne, capsule, formulation et outillage installé.
- Interventions: Consigner les ajustements, les remplissages, les arrêts, les redémarrages et les exclusions avec leurs raisons.
- Traçabilité: Associez chaque test à son exigence URS et à son étape de protocole.
- déviations: Impact du document, correction, nouveau test et disposition autorisée.
- Index des preuves : Étiquetez les photos, les vidéos, les impressions et les fichiers de données afin de pouvoir les retrouver ultérieurement.
Décider de passer, de libérer sous conditions ou de retenir
Toutes les actions en cours n'ont pas le même impact sur l'expédition. Le rapport FAT doit classer les écarts et documenter la décision prise par les représentants autorisés de l'acheteur et du fournisseur. Une correction cosmétique peut être résolue avant l'expédition avec preuve photographique ; un problème non résolu lié à la manipulation des capsules ou à la sécurité peut nécessiter une correction et un nouveau test en présence d'un témoin.
Veuillez joindre ces informations à la demande de devis.
Le moment le plus opportun pour maîtriser le périmètre des tests d'acceptation en usine (FAT) est avant la signature du bon de commande. Incluez le matériel de test, la documentation et la méthode de contrôle comme éléments de prix. Pour la machine elle-même, consultez la fiche technique de la remplisseuse automatique de capsules ; pour le déroulement du processus, consultez le fonctionnement d'une remplisseuse automatique de capsules.
- Matériau de l'enveloppe de la capsule, dimensions, fournisseur et exemples représentatifs
- Matériau de remplissage, dose, tolérance approuvée et méthode d'essai
- Exigence de production soutenue et rythme de travail par lots/équipes
- Configuration du dosage, du confinement, de l'extraction et du nettoyage
- exigences en matière d'alarme, de verrouillage, de recette, d'accès et de données
- Signaux amont/aval et interfaces physiques
- Matrice de conformité URS et index des documents obligatoires
- Localisation des témoins, preuves à distance, règles de réexamen et de libération
Pour comparer le coût des outils, des auxiliaires, des commandes, des documents et du service, utilisez le guide des prix des machines de remplissage automatique de capsules.
Références officielles utilisées pour cette liste de contrôle
Foire aux questions
Que doit contenir une machine de remplissage de capsules FAT ?
Inclure la vérification des machines et des documents, les contrôles de sécurité et d'utilité, l'alimentation et la séparation des capsules, les performances de dosage, les problèmes de rejet et de défaut, les alarmes et les interverrouillages, les fonctions de contrôle/données spécifiées, l'accès pour le changement et le nettoyage, un fonctionnement continu, l'examen des données brutes, les écarts et une décision de libération autorisée.
Quels sont les critères d'acceptation d'un agent de remplissage de capsules FAT ?
Il n'existe pas de valeurs universelles. Le cahier des charges approuvé, les spécifications du produit, la connaissance du procédé, l'évaluation des risques et la méthode d'essai convenue doivent définir le format de la capsule, le matériau d'essai, les conditions opératoires, le plan d'échantillonnage, l'évaluation du poids de remplissage, les défauts admissibles, le rendement soutenu et les preuves requises avant le début de l'essai.
Combien de temps une machine de remplissage de capsules FAT doit-elle fonctionner ?
La durée de l'essai doit être justifiée par le projet et suffisamment longue pour tester les conditions de fonctionnement continues convenues, le réapprovisionnement en matériaux, l'échantillonnage et les interventions pertinentes. Ne choisissez pas une durée générique sans tenir compte des matériaux d'essai disponibles, du schéma de lot prévu, des risques et de la méthode d'acceptation.
Le FAT peut-il remplacer l'IQ, l'OQ ou le PQ ?
Non. Les tests d'acceptation en usine (FAT) sont effectués chez le fournisseur avant l'expédition. Des preuves FAT appropriées peuvent étayer une qualification ultérieure lorsque la stratégie approuvée le permet et que le transport ou l'installation ne peuvent affecter la fonction testée. Toutefois, l'installation sur site, l'exploitation et les performances spécifiques du produit nécessitent toujours la démarche de qualification contrôlée du fabricant.
Qui approuve une machine de remplissage de capsules FAT ?
Le protocole doit désigner les représentants autorisés de l'acheteur et du fournisseur. Le fabricant réglementé est responsable de déterminer si les preuves et les écarts sont acceptables au regard de son système qualité ; le fournisseur réalise ou apporte son soutien aux essais convenus et fournit les enregistrements machine ainsi que les actions correctives.
Veuillez nous communiquer la taille et le fournisseur de vos capsules, leur formulation, la dose et la tolérance, le rendement stable, les contrôles, les données requises, l'index des documents et la méthode de contrôle. HIJ les intégrera à la configuration de la machine et à la liste de contrôle FAT.
Envoyer les entrées FAT et RFQ