guide d'ingénierie des emballages pharmaceutiques
Planification de l'impression, de la vérification, du rejet, de l'agrégation et de l'échange de données au sein d'un système de ligne de conditionnement contrôlé.
Un cadre axé sur l'acheteur pour les équipes d'ingénierie, de qualité, d'informatique et d'approvisionnement préparant un projet de sérialisation ou de traçabilité.
Limite du système
Ce qu'un système de suivi et de traçabilité des emballages pharmaceutiques doit connecter
Un projet de traçabilité pharmaceutique ne se résume pas à une imprimante fixée sur une encartonneuse. Il s'agit d'une chaîne contrôlée qui crée ou reçoit des identifiants, les applique à l'emballage approprié, vérifie leur lisibilité, rejette les emballages non conformes, enregistre les événements liés au conditionnement et échange les données approuvées avec les systèmes commerciaux ou réglementaires requis.
La machine d'emballage gère le flux physique des produits. La plateforme de sérialisation gère les identifiants, l'état et les données d'événements. Le système de vision détermine si le support imprimé répond aux critères d'inspection. La réussite d'un projet repose sur la définition précise des points de convergence de ces responsabilités et des procédures mises en œuvre en cas de dysfonctionnement ou de désaccord entre les différents niveaux.
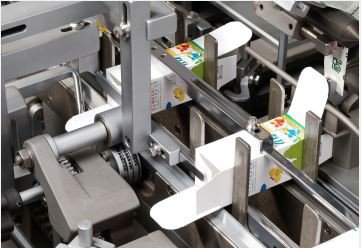
Le produit, la notice, le carton, le paquet et la caisse doivent rester associés à chaque étape de transfert, de mise en tampon et de rejet.
L'impression, les contrôles de qualité ou de lisibilité, les règles OCR/OCV et la confirmation de rejet nécessitent une méthode d'acceptation documentée.
L'état séquentiel, les relations parent-enfant, la piste d'audit, les enregistrements par lots et la gestion des exceptions doivent correspondre à l'architecture de données approuvée.
Architecture
Six étapes contrôlées, de l'identifiant à l'expédition
Concevez d'abord le plan d'arrêt et de redémarrage
Le fonctionnement normal ne représente qu'un seul état. Définissez le comportement en cas de panne d'imprimante, de code illisible, d'identifiant dupliqué, d'obstruction de la caméra, de perte de réseau, d'alarme de bac de rejet plein, d'arrêt d'urgence ou de retrait manuel d'un échantillon. Chaque événement nécessite un responsable, un état de sécurité de la machine et une procédure de récupération contrôlée.
Aux États-Unis, pour les chaînes d'approvisionnement des médicaments sur ordonnance, la FDA décrit le DSCSA comme une approche électronique et interopérable permettant d'identifier et de tracer certains médicaments sur ordonnance au niveau de l'emballage. Les recommandations de la FDA abordent également l'échange électronique sécurisé de données et recommandent le système GS1 EPCIS pour un échange de données optimisé. Dans l'UE, le cadre relatif aux médicaments falsifiés utilise des dispositifs de sécurité, notamment un identifiant unique et un dispositif anti-falsification sur les emballages extérieurs concernés.
Intégration de ligne
Attribuer les responsabilités à chaque poste d'emballage
| Station | tâche de traçabilité typique | Question d'interface critique | Preuves d'acceptation |
|---|---|---|---|
| Pack principal | Codage du lot/de la date ou identification de l'emballage lorsque requis par le modèle approuvé | Le code doit-il figurer sur le couvercle, l'étiquette, le contenant ou un support ultérieur ? | Exemples de graphisme, d'emplacement de code et de lisibilité |
| Cartonier | Appliquer et vérifier l'identifiant de l'unité vendable | Comment un code est-il lié au carton physique avant l'insertion du produit et la fermeture de celui-ci ? | Ensemble de défis de bon et de mauvais code |
| Contrôle visuel | Lire le code, vérifier le contenu et déclencher le rejet | Quels attributs sont vérifiés : présence, correspondance, lisibilité, OCR/OCV ou notation ? | Règles d'inspection définies et résultats enregistrés |
| Système de rejet | Supprimer les paquets non conformes et mettre à jour l'état | Comment le déclenchement du rejet et le retrait réussi sont-ils confirmés ? | Rejeter la confirmation et les défis de bac plein |
| Ensemble / étui | Créez des relations d'agrégation lorsque cela est nécessaire. | Comment les unités enfants sont-elles associées à la unité parente sans substitution non contrôlée ? | Tests d'agrégation, de remaniement et de désagrégation |
| Couche de données du site | Gérer les commandes, les pools de séries, les événements et les rapports | Quel système fait autorité en cas de perte de réseau ou de récupération partielle par lots ? | Journaux d'interface, journal d'audit et rapport de rapprochement |
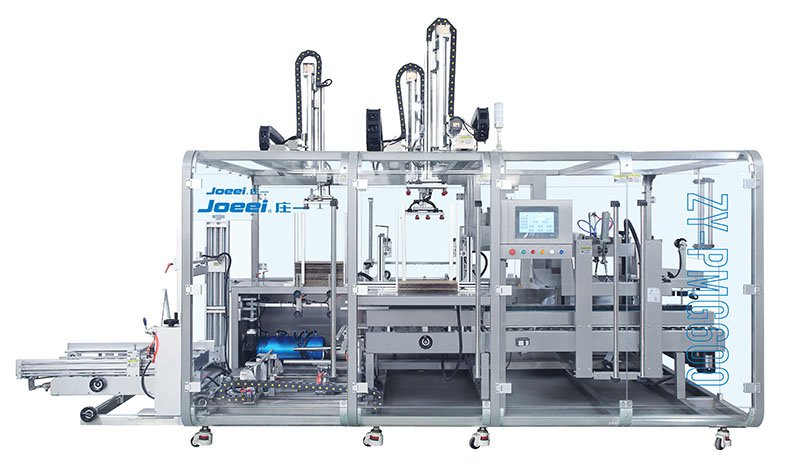
Cartographiez ces stations par rapport à la ligne de production réelle. Une machine de conditionnement sous blister , une encartonneuse , une étiqueteuse et une encaisseuse peuvent provenir de différents fournisseurs, mais la ligne finale doit néanmoins respecter une séquence d'opérations convenue.
Spécifications d'impression
Définissez le support de données avant de sélectionner l'imprimante.
Commencez par les exigences relatives aux fichiers graphiques approuvés et aux données du marché de destination. Notez le type de code, les données encodées, le texte lisible, la zone d'impression, le support, le contraste, l'orientation et la distance entre l'impression et le contrôle. Les fichiers graphiques préimprimés, les données variables en ligne et le codage par lots constituent des éléments distincts et ne doivent pas être confondus dans une seule exigence vague.
Pour choisir entre l’impression pré-remplie et l’impression en ligne, consultez le guide d’impression des emballages blister.
Inspection et rejet
La vérification doit porter sur l'emballage physique, et non se limiter à la lecture d'un code.
Un décodage réussi ne garantit pas la présence du code correct sur le produit adéquat. Le système de contrôle doit vérifier la conformité des données requises avec la commande en cours, associer le résultat au transporteur concerné et assurer un contrôle par acceptation ou rejet.
Spécifiez le déclenchement de la caméra, l'éclairage, le champ de vision, la présentation du support, la vitesse de ligne maximale, l'orientation de code acceptable et le résultat d'inspection exact renvoyé au contrôleur de ligne. Si un carton non conforme reste entre la caméra et le dispositif d'éjection lors d'un arrêt, la procédure de récupération doit préserver son identification.
Mon point de vue
L'intervalle le plus critique est celui entre le signalement d'échec par la caméra et le retrait physique du colis défectueux. Considérez cette période comme une zone de suivi contrôlée. Comptez, positionnez ou suivez chaque colis, puis confirmez le rejet, et non pas seulement l'ordre de rejet.
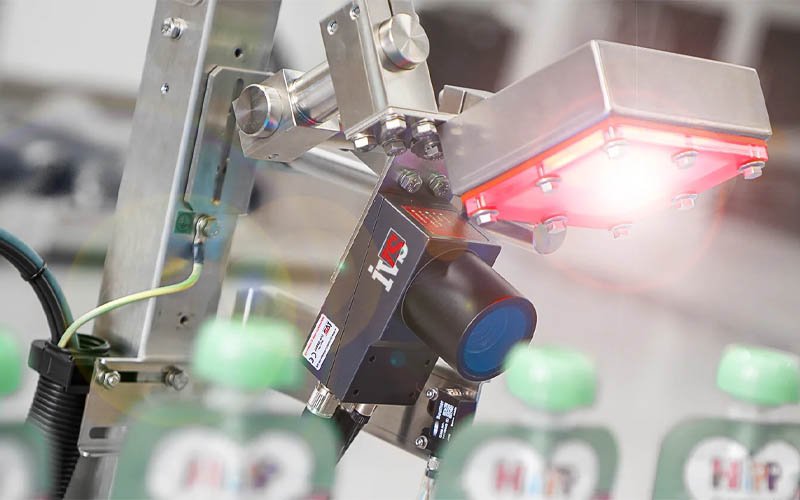
Utilisez le guide d'inspection par vision industrielle de la machine à blisters pour définir les points d'inspection, tester les échantillons et rejeter les preuves.
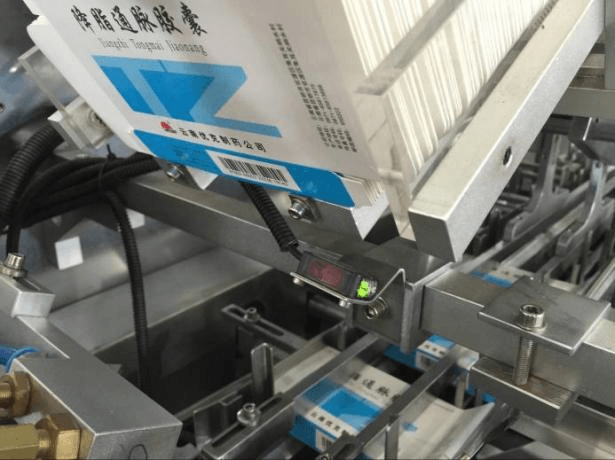
Agrégation et retravail
Les données parent-enfant doivent résister à la gestion en production réelle
L'agrégation consiste à associer des unités vendables à des lots, des caisses ou des palettes. Son utilité, qu'elle soit légale, commerciale ou nulle, dépend de la destination et de la conception de la chaîne logistique. Il est déconseillé d'acquérir des fonctions d'agrégation uniquement parce qu'elles figurent dans un cahier des charges générique.
En cas d'agrégation, définissez les cas incomplets, le prélèvement d'échantillons, le remplacement des cartons endommagés, la réouverture des dossiers, la reprise, la désagrégation et la clôture partielle des lots. Les règles de manutention physique et les transactions de données doivent rester cohérentes.
Liste de contrôle URS
Quinze éléments à définir avant de demander un devis
- Produits, niveaux d'emballage et marchés de destination
- Exigences réglementaires et clients applicables
- Support de code, illustrations et contenu de données approuvé
- Tailles des lots, nombre de références et fréquence de changement
- Débit requis en paquets de bonne qualité par minute
- Machines existantes/nouvelles et interfaces mécaniques
- Positions d'impression, de caméra et de rejet
- Méthode de vérification et de notation du code
- Zone de suivi et confirmation de rejet
- Niveaux d'agrégation et règles de retouche
- Interfaces de site, de ligne et de système externe
- exigences en matière de rôles des utilisateurs, de recettes et de journal d'audit
- Stratégie de perte de réseau et de mise en mémoire tampon des données
- Rapports, documents électroniques et étendue de la conservation
- FAT/SAT, assistance à la documentation et à la qualification
Besoin d'une revue d'interface avant la demande de devis ?
Veuillez envoyer le flux de produits, les niveaux d'emballage, le support de code, la vitesse de la ligne, l'architecture des données et les exigences d'acceptation.
Stratégie FAT
Remettre en question les états anormaux, et pas seulement la production réussie
Une FAT utile démontre que la ligne détecte, contient, enregistre et récupère des défaillances définies sans perdre l'association entre le produit, l'identifiant et l'état.
Examiner les échantillons manquants, flous, à faible contraste, incorrects et comportant des codes dupliqués en fonction des règles d'inspection approuvées.
Interrompre le circuit de rejet, remplir le bac de rejet et contester un paquet resté dans la zone contrôlée après un arrêt.
Précisez si la ligne s'arrête, met en mémoire tampon des données ou effectue un cycle contrôlé, et comment la réconciliation s'effectue après la récupération.
Tentez de charger des illustrations, des données produit ou des recettes d'appareil photo incorrectes et vérifiez les autorisations et alarmes requises.
Tester un dossier incomplet, supprimer un élément enfant, le remplacer, le retravailler et le désagréger conformément au flux de travail approuvé.
Réconcilier les identifiants commandés, imprimés, acceptés, rejetés, échantillonnés, détruits et inutilisés avant la clôture.
Concevez le test d'acceptation en usine (FAT) en fonction des exigences utilisateur approuvées et des spécifications d'interface. Le guide de processus de la machine à blisters permet d'identifier les stations de conditionnement primaire qui doivent figurer dans la séquence de la ligne.
Comparaison de devis
périmètre machine, intégration et plateforme de données distincts
| Bloc de portée | La citation doit identifier | omission courante |
|---|---|---|
| Machines d'emballage | modifications apportées à l'encartonneuse, au convoyeur, à l'étiqueteuse, à l'emballeuse, à la machine d'emballage et au système de contrôle de ligne | Modifications mécaniques et électriques apportées aux équipements existants |
| Impression et vision | Imprimante, consommables, caméra, éclairage, dispositif de rejet, capteurs et échantillons de validation | Limites d'essais et d'inspections propres à chaque transporteur |
| Logiciel de sérialisation | Gestion des lignes, gestion des sites, source des numéros de série, gestion et reporting des événements | Licences, utilisateurs, environnements et capacité future des références |
| Intégration : | Protocoles, messages, responsabilités, environnement de test, périmètre du réseau et de la cybersécurité | Qui résout les problèmes entre les fournisseurs de machines et de logiciels ? |
| Support de validation | Revue des spécifications fonctionnelles, documents de conception, protocoles FAT/SAT, matrice de traçabilité et formation | Documentation et cycles d'approbation spécifiques au client |
| Assistance tout au long du cycle de vie | Sauvegardes, mises à jour logicielles, pièces détachées, assistance à distance/sur site et gestion des changements | Limites de réponse et stratégie des composants obsolètes |
Mon point de vue
Ne demandez pas à un seul fournisseur un « système conforme » et ne comparez pas uniquement le prix total. Établissez une matrice des responsabilités unique. Chaque interface, test, document et exception doit avoir un responsable. En l'absence de ces responsabilités clairement définies, le devis le moins cher représente souvent le risque d'intégration le plus élevé.
HIJ peut examiner le périmètre physique de la ligne de conditionnement et le coordonner avec l'architecture de codage, d'inspection et de plateforme de données choisie par l'acheteur, dans le cadre d'une solution de conditionnement clé en main . L'approbation finale, tant réglementaire qu'informatique, reste du ressort des équipes clientes concernées.
Guides d'ingénierie associés
Poursuivre la planification de la ligne d'emballage
Questions des acheteurs
FAQ sur le suivi et la traçabilité des emballages pharmaceutiques
Qu'est-ce qu'un système de suivi et de traçabilité pour les emballages pharmaceutiques ?
Il s'agit d'un système coordonné qui attribue ou reçoit des identifiants de produit, vérifie les codes d'emballage, contrôle les rejets, enregistre les opérations d'emballage et échange des données de traçabilité approuvées. Son périmètre réglementaire et technique précis dépend du produit, du marché, du niveau d'emballage et du modèle de chaîne d'approvisionnement.
La sérialisation est-elle la même chose que le suivi et la traçabilité ?
Non. La sérialisation attribue une identité unique à un emballage commercialisable ou à un autre niveau d'emballage défini. Le suivi et la traçabilité utilisent des identifiants et des données d'événements pour suivre l'état ou le mouvement des emballages tout au long du processus approuvé de la chaîne d'approvisionnement. Un projet peut inclure la sérialisation, la vérification, l'agrégation et l'échange de données en tant que fonctions distinctes.
Quelle machine d'emballage porte normalement le code de sérialisation ?
Le choix du transporteur et les exigences du marché déterminent l'emplacement. Dans de nombreux projets d'emballage secondaire, des données variables sont apposées sur le carton, mais des codes peuvent également figurer sur les étiquettes, les contenants, les opercules ou les caisses. Le visuel et la conception du système approuvés doivent définir le transporteur avant le choix de l'équipement.
Chaque projet pharmaceutique nécessite-t-il un regroupement ?
Non. Les exigences d'agrégation varient selon le marché, le partenaire commercial et le modèle opérationnel. Lorsqu'une agrégation est requise, le cahier des charges fonctionnel doit définir les niveaux parent-enfant, les cas incomplets, les reprises, la désagrégation et le rapprochement. Il ne faut pas supposer que l'agrégation est obligatoire pour toutes les destinations.
Que doit vérifier le système de vision ?
Le cahier des charges fonctionnel (URS) doit préciser si la caméra vérifie la présence de code, le contenu encodé, la correspondance avec la commande active, le texte lisible, la reconnaissance optique de caractères (OCR/OCV), la qualité d'impression ou d'autres attributs approuvés. Il doit également définir l'éclairage, le déclenchement, la vitesse, l'ensemble d'échantillons, la logique de rejet et les preuves stockées.
Que se passe-t-il si la connexion réseau échoue ?
L'architecture approuvée doit définir si la ligne de conditionnement s'arrête, effectue un cycle contrôlé ou met en mémoire tampon les événements localement. La récupération doit empêcher la réutilisation des identifiants, préserver l'état physique du produit et résoudre tous les événements mis en mémoire tampon ou incomplets avant la poursuite ou la clôture du lot.
Que doit contenir une demande de devis pour un service de suivi et de traçabilité ?
Fournir les produits, les marchés, les niveaux d'emballage, l'agencement des lignes, les supports, les données de code, la sortie, les imprimantes, les caméras, les points de rejet, les exigences d'agrégation, les couches logicielles, les protocoles d'interface, les rôles des utilisateurs, les besoins en matière de rapports, les tests FAT/SAT, la documentation et les limites du support du cycle de vie.
Définissez l'interface de la ligne de conditionnement avant d'acheter les composants de suivi et de traçabilité.
Veuillez envoyer le flux de produits, les niveaux d'emballage, les marchés de destination, la vitesse de la ligne, le support de code, les points d'inspection, la portée de l'agrégation, l'architecture des données et les preuves FAT requises.
Discutez de mon projet de ligne d'emballage