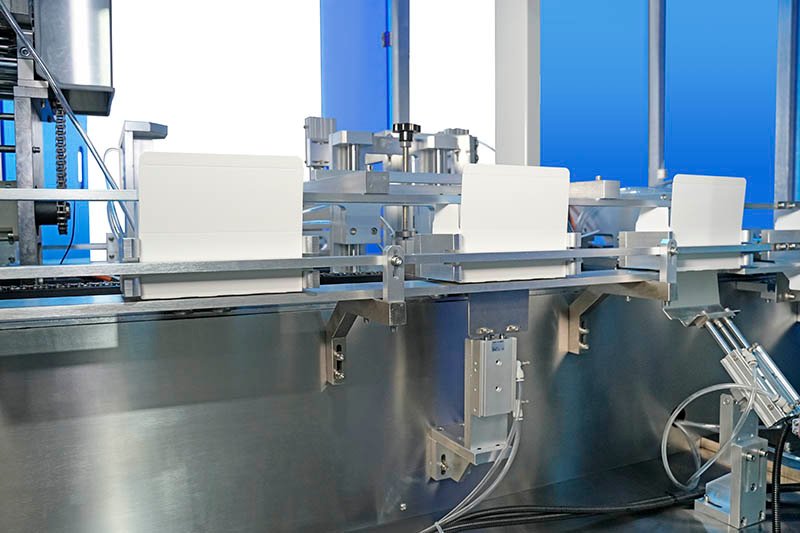
Устройство для сборки картонных коробок берет разобранный гофрированный ящик, раскрывает его ровно, загибает нижние клапаны и зашивает нижний шов, чтобы ящик был готов к загрузке.
Полезный вопрос при покупке заключается не просто в том, «сколько ящиков в минуту?», а в том, сможет ли машина надежно захватывать, выравнивать и запечатывать снизу ваши утвержденные заготовки ящиков, одновременно согласовываясь с загрузчиком, машиной для запечатывания ящиков и последующей линией.
Выберите оборудование из представленного образца, метод закрытия, полезную производительность и границы интеграции. Перед выпуском окончательной спецификации проведите испытания опытных образцов, соответствующих производственным целям.
Данное руководство описывает процесс сборки транспортных ящиков. Станция для складывания картонных коробок внутри картонажной машины предназначена для обработки небольших коробок для розничной торговли или фармацевтической продукции и относится к другому классу оборудования.
На схеме показаны границы процесса, а не технические характеристики оборудования. Окончательный механизм и элементы управления зависят от утвержденного корпуса и компоновки линии.
Что такое машина для сборки картонных коробок?
Машина для сборки картонных коробок — также называемая машиной для сборки коробок, формовочной машиной или машиной для сборки картонных коробок — автоматически берет плоскую заготовку из гофрированного картона из магазина, раскрывает ее в прямоугольную коробку, управляет нижними клапанами и наносит ленту или клей на нижний шов. На выходе получается пустая коробка с открытым верхом, готовая для ручной или автоматической загрузки продукции.
Сложенные плоские гофрированные коробки, уложенные в соответствии с утвержденной ориентацией магазина.
Поднять, открыть, выровнять, сложить и запечатать дно, не нарушая геометрию корпуса.
Пустой собранный корпус, установленный с требуемым шагом и ориентацией для погрузки.
| термин оборудования | Что он обрабатывает | Что она делает | Где он находится |
|---|---|---|---|
| Устройство для сборки картонных коробок/ящиков | Плоский гофрированный транспортировочный ящик | Открывается, выравнивается, складывается и запечатывается снизу. | Перед загрузкой ящика |
| Упаковщик ящиков | Товары плюс собранный ящик | Собирает и загружает товары в соответствии с утвержденной схемой упаковки. | Между монтажом и окончательной герметизацией |
| Герметик корпуса | Наполненный футляр с открытыми верхними клапанами. | Закрывает и герметизирует верхний шов. | После загрузки |
| Картонажная машина | Складная картонная коробка, товар и часто листовка. | Собирает розничную упаковку, вкладывает в нее товар и закрывает ее. | Вторичная упаковка, как правило, предшествующая упаковке в коробки. |
Как работает машина для сборки картонных коробок
Механические детали различаются, но функциональная последовательность остается неизменной. Надежный цикл должен защищать заготовку, обеспечивать правильную геометрию и передавать стабильный корпус на следующую станцию.
Сохраните пустые ячейки
Магазин удерживает сложенные гильзы в контролируемом положении. Направляющие и доступ для пополнения расположены вокруг утвержденного диапазона стрельбы без патронов.
Выберите один случай
Система вакуумного или механического захвата отделяет одну заготовку от стопки. Двойные захваты, пропущенные захваты и деформированная плата должны быть обнаружены или подвергнуты проверке.
Открытый и квадратный
Этот механизм раздвигает противоположные панели и стабилизирует корпус. В этом месте перпендикулярность влияет на погрузку, герметизацию, штабелирование и устойчивость поддонов.
Управляйте закрылками
Нижние малые и большие створки складываются в указанной последовательности без столкновений, обратного изгиба или помех от поврежденных линий сгиба.
Закройте дно
Нижний шов крепится лентой или термоклеем. Система застежки должна соответствовать поверхности картона, весу корпуса, условиям окружающей среды и правилам приемки покупателем.
Передача дела
Собранный ящик выходит в требуемом положении и с заданным углом наклона. Датчики координируют передачу груза на склад, для ручной загрузки или для автоматической упаковки ящиков.
Собранный ящик с открытым верхом не является готовой упаковкой для отгрузки. Загрузка продукции, закрытие верхней крышки, маркировка, проверка качества и паллетирование остаются отдельными этапами, если только в коммерческом предложении они явно не включены.
Определите поведение соседних машин: блокировка, голодание, сбой, сброс и перезапуск. Быстросъемный механизм не повышает производительность, если загрузчик или запайщик не могут принимать коробки.
Типы машин для сборки картонных коробок: сначала выберите границу.
Понятие «автоматический» не определяет весь проект. Решите, является ли монтаж автономной станцией или частью интегрированной системы погрузки, а затем выберите стратегию закрытия и переналадки.
Автономный конструктор корпусов
Наилучший вариант, когда существующему загрузчику, станции ручной упаковки или упаковочной машине уже требуется стабильный запас открытых коробок.
- Четкое право собственности на оборудование
- Гибкое размещение и накопление линий
- Раздельное управление и зона ввода в эксплуатацию.
Универсальный монтажник, погрузчик и герметизатор.
Наилучший вариант, когда для новой производственной линии требуется единая скоординированная система рамок и управления, начиная с плоского корпуса и заканчивая окончательным закрытием.
- Компактная линейная архитектура
- Один человеко-машинный интерфейс и последовательность ошибок
- Обработка продукции определяет конфигурацию.
Застежка снизу на ленте
Наглядный и удобный способ закрытия, подходящий для многих типов гофрированных транспортных коробок. Укажите ширину ленты, доступ к рулону, натяжение и низкую скорость срабатывания ленты.
Нижний клапан, изготовленный методом термоплавления
Полезно в тех случаях, когда рисунок клея, внешний вид или структура линий указывают на необходимость использования клея. Позволяет определить тип клея, контроль температуры, проверку нанесения и зону безопасности.
| Решение | Выбирайте автономный режим, когда… | Выбирайте интегрированные решения, когда… | Проверьте в обоих случаях. |
|---|---|---|---|
| Компоновка линии | Погрузчик существует или нуждается в независимом накоплении. | Новую линию можно спроектировать как единую последовательность действий. | Доступ, охрана, конвейеры и разрешение на техническое обслуживание. |
| Результат | Раздельная буферизация защищает высокоскоростной погрузчик. | Один синхронизированный темп охватывает весь процесс. | Количество принятых случаев в минуту при выписке, а не количество пустых циклов. |
| Ассортимент | Изменения в корпусе можно изолировать от обработки продукта. | Рецепты обеспечивают согласованность рисунка упаковки, продукта и самой упаковки. | Матрица полного формата и продемонстрированный процесс переналадки. |
| Cервис | Бригады машин могут поддерживать раздельное управление оборудованием. | Интегрированный интерфейс принадлежит одному поставщику. | Запасные части, диагностика, удаленная поддержка и механизм реагирования. |
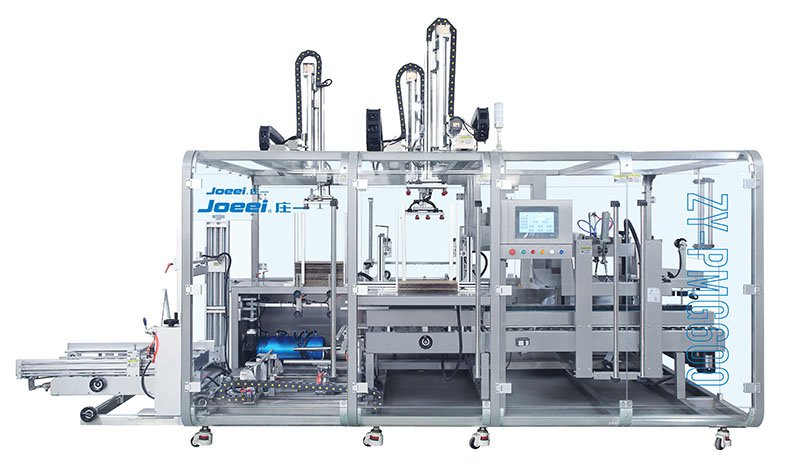
Комплексный пример — не универсальное обещание.
Изображенная система объединяет сборку коробок, загрузку и запечатывание. Автономная система формовки картонных коробок имеет более узкие границы применения. В правильном предложении необходимо указать, какие станции, конвейеры, элементы управления и приемочные испытания включены.
Размеры монтажной машины определяются исходя из полезного объема выходных данных, а не скорости каталогизации.
Устройство для сборки картонных коробок должно обеспечивать стабильную подачу коробок быстрее, чем требуется для последующей загрузки, с достаточным запасом прочности для пополнения запасов и коротких остановок. Однако чрезмерная скорость без накопления запасов может просто привести к появлению дефектов в погрузчике.
Запишите формат обращения, состояние платы, продолжительность выполнения, запланированные остановки, метод пополнения запасов и определение брака, лежащее в основе результата.
Внутренние и внешние размеры, толщина гофрированного картона, сорт картона, качество партитуры, допуски производителя, состояние печати и поверхности.
Минимальные, максимальные и сложные промежуточные случаи; частота изменений; общие и выделенные части; метод регулировки.
Технические характеристики ленты или клея, схема шва, вес упаковки, условия хранения и последующая обработка.
Требуемая производительность (количество изделий в минуту), график смен, ассортимент продукции, длина партии и ожидаемая доступность производственной линии.
Пополнение пустых заглушек на входе, шаг на выходе, накопление, ориентация корпуса, заблокированные/истощенные сигналы и путь отбраковки.
Электро- и вентиляция, условия окружающей среды, площадь помещения, доступ, охрана, техническое обслуживание и хранение расходных материалов.
Используйте физические образцы, а не только чертежи.
- Номинальные заготовки от предполагаемого поставщика
- Допустимые нижние/верхние пределы размеров
- Доска после реалистичной транспортировки и хранения
- Варианты с печатью, покрытием или содержанием переработанного сырья.
- Случаи со сложными линиями счета или эффектом отскока
- Одобренная лента или термоплавкий клей
- Максимально допустимый вес упакованного ящика
- Образцы для переналадки для каждого приобретенного формата
Укажите эти требования в запросе предложений (RFQ) и на заводских приемочных испытаниях (FAT).
В полезном коммерческом предложении точно указаны форматы случаев, границы процесса, включенное оборудование и основа тестирования. Полезное заводское приемочное тестирование (FAT) подтверждает, что поставленная конфигурация может воспроизводить согласованную последовательность с контролируемыми входными данными.
Для получения подробной информации о вариантах оборудования, установке и сравнительных ценах поставщиков см. руководство по ценам и стоимости проектов на оборудование для сборки картонных коробок.
Минимальное количество входных данных для запроса коммерческого предложения (RFQ).
Внесение изменений в чертеж, идентификационный номер образца, размеры, плата и корпус для каждого необходимого формата.
Требуемое количество исправных изделий в минуту, профиль партии, предположения по пополнению запасов и допустимый процент брака.
Магазин, сборочное устройство, нижняя крышка, конвейеры, накопление, кодирование, контроль качества и обработка бракованных изделий.
Питание, сжатый воздух, услуги по склеиванию, язык интерфейса HMI, список сигналов, интерфейсы данных и безопасности.
Пункты коммерческого предложения
Укажите способ прокладки ленты или клея, исходя из вместимости магазина и наличия конвейеров.
Вместо фразы «поддерживаются все размеры» указывайте на общие, регулируемые и специализированные детали.
Определить компоновку, ответственных за сигнализацию, чертежи, руководства, протоколы заводских приемочных испытаний, программу обучения и объем работ по обслуживанию объекта.
Перечислите расходные материалы, оборудование для добычи и переработки, монтажные работы и обязанности покупателя.
Минимальные доказательства наличия жира
Распространенные проблемы при сборке картонных коробок и что следует проверить в первую очередь
Рассматривайте симптомы как доказательство, а не как разрешение на дальнейшую настройку оборудования. Сначала подтвердите правильность партии заготовок, формата настройки и расходных материалов для закрытия; затем изолируйте станцию, вышедшую из-под контроля.
| Выявленная проблема | Первые проверки | Доказательства, которые следует сохранить | Урок по составлению спецификаций |
|---|---|---|---|
| Пропущенный выбор или двойной пустой выбор | Давление в затворе, направляющие магазина, уровень вакуума, состояние чашки, деформированные или застрявшие холостые патроны. | Пустая партия, динамика вакуумной очистки, количество брака, фотографии стопки и обработанного края. | В FAT необходимо учитывать реалистичные отклонения в стрельбе холостыми патронами и работу с малым магазином. |
| Корпус не откроется. | Качество счета, хват противоположной панели, тайминг, положение направляющей и упругое возвращение доски в исходное положение. | Диагональные измерения, идентификаторы образцов, значения параметров настройки и замедленное видео. | Определите понятия перпендикулярности и приемлемости передачи, а не только скорость цикла. |
| Нижние створки сталкиваются или открываются снова. | Последовательность движения заслонок, ориентация корпуса, изогнутые заслонки, зазор направляющей и время сжатия. | Образец дефекта, порядок откидной крышки, изменения в чертеже корпуса и отметка времени события. | Проверяйте не только идеальные образцы, но и образцы сложных форматов и транспортируемые холостые пробы. |
| Лента смещена от центра или болтается. | Состояние ленты: натяжение, состояние головки, центрирование корпуса, пыль и поверхность платы. | Партия ленты, фотографии швов, осмотр отслоения и вес упакованной коробки. | Расходные материалы для заделки швов и приемка швов должны быть указаны в запросе предложений. |
| Соединение методом горячего расплава является неполным. | Идентификатор клея, температура, давление, рисунок, время открытой выдержки и загрязненная плата. | Запись показаний температуры, фото образца, партия клея и образцы клея. | Укажите полную схему адгезии и метод проверки. |
| Заторы в нижнем течении после качественной установки | Шаг выхода, ориентация, скорость конвейера, логика накопления, сигнал блокировки и перпендикулярность корпуса. | Хронология состояния линии, состояние датчиков, видео и размеры затронутого случая. | Принимайте передачу информации между машинами, а не каждую станцию в отрыве от других. |
Если одна партия заготовок работает, а другая нет, сохраните обе партии и сравните контролируемые свойства, прежде чем вносить необратимые изменения в оборудование.
Сообщайте о наличии исправных, установленных и закрытых днищ в согласованной точке сброса при указанных условиях эксплуатации и состоянии судна.
Корпус может правильно покинуть монтажную машину, но при этом выйти из строя на этапе накопления или загрузки. Включите в анализ первопричин проблемы сигналы, угол наклона и поведение при перезапуске.
PMMI классифицирует оборудование для сборки коробок/формования лотков отдельно от оборудования для загрузки и закрытия коробок. Примеры работ Rockwell Automation также демонстрируют практическую последовательность вакуумного захвата заготовки, формования и выгрузки, а также объясняют, почему границы между сборочным, упаковочным и запаечным устройствами имеют значение на производственной линии. См. категории оборудования PMMI и пример работ Rockwell Automation по сборке лотков.
Часто задаваемые вопросы о машинах для сборки картонных коробок
Для чего нужна машина для сборки картонных коробок?
Устройство извлекает из магазина плоскую заготовку из гофрированного картона, раскрывает её ровно, загибает нижние клапаны и закрепляет нижний шов лентой или клеем. В результате получается пустая, открытая сверху гильза, готовая к заряжанию.
Устройство для сборки картонных коробок — это то же самое, что и упаковочная машина?
Нет. Обычно для упаковки в коробки используется машина для сборки картонных коробок. Машина для сборки коробок собирает небольшие складные коробки, вставляет в них продукт и часто инструкцию, а затем закрывает розничную или фармацевтическую коробку.
В чём разница между устройством для сборки коробок и устройством для упаковки коробок?
Устройство для сборки коробок создает пустую открытую коробку из плоской заготовки. Устройство для упаковки коробок комплектует и загружает продукцию в эту коробку. Затем отдельное устройство для запечатывания коробок может закрыть верхнюю часть, или же все три функции могут быть объединены.
Что лучше выбрать: ленту или термоклеевой герметик для дна?
Выберите из числа утвержденных параметров: картон, вес упакованной коробки, условия окружающей среды, внешний вид, стратегия расходных материалов и приемочные испытания. Лента должна быть видимой и пригодной для использования; для термоклея требуется контролируемая идентичность клея, температура, рисунок и проверка качества склеивания.
С какой скоростью должен работать станок для сборки картонных коробок?
Она должна обеспечивать требуемое количество исправных ящиков в минуту, не создавая недостатка топлива в погрузчике, и при этом сохранять разумный запас прочности. Сравнивайте производительность линии при заданных условиях эксплуатации и количестве ящиков, а не только максимальный объем холостого цикла монтажной машины.
Может ли один картонаборочный аппарат обрабатывать коробки нескольких размеров?
Многие станки могут охватывать диапазон форматов за счет регулировок и замены деталей, но каждый необходимый случай должен быть представлен в матрице форматов. Протестируйте самые маленькие, самые большие и сложные промежуточные случаи и запишите воспроизводимый метод переналадки.
Какие образцы мне следует отправить для получения коммерческого предложения?
Отправьте от предполагаемого поставщика чертежи и заготовки, включая точные размеры, информацию о картоне и гофре, типе печати или покрытия, деталях разметки и рекомендуемых условиях хранения. Также предоставьте утвержденную ленту или клей.
Что должно включать в себя заводское оборудование для сборки картонных коробок?
Идентифицировать станок, форматы и расходные материалы; определить правила выборочного контроля и приемки; запустить обычный производственный процесс; проверить наличие пропущенных операций отбора, низкий уровень материала в магазине, неисправности закрытия, заблокированный разряд и перезапустить производство; продемонстрировать процесс переналадки; и сохранить настройки, количество, брак, отклонения и предпринятые действия.
Продолжайте планирование системы конечного звена.
Превратите ваши задачи и целевые показатели выходного сигнала в контролируемый объект оборудования.
Отправьте утвержденную матрицу кейсов и границы строк. HIJ может сопоставить эти данные с автономной или интегрированной концепцией, детализированной сметой и планом заводских приемочных испытаний.