Быстрый ответ — Избранный фрагмент
Автоматическая блистерная упаковочная машина работает путем перемещения непрерывной базовой пленки (ПВХ, ПВДХ или алюминия) через семь синхронизированных станций: (1) подача пленки , при которой рулон разматывается и подается в машину; (2) нагрев , при котором нагревательная пластина размягчает пленку до податливого состояния; (3) формирование ячеек , при котором сжатый воздух или механический пуансон вдавливают размягченную пленку в форму для создания ячеек, имеющих форму продукта; (4) наполнение продукта , при котором таблетки, капсулы или другие предметы помещаются в ячейки под действием силы тяжести или с помощью щеточного/вибрационного питателя; (5) термосварка , при которой алюминиевая пленка приклеивается к заполненному полотну при точно контролируемой температуре и давлении; (6) пакетная печать , при которой устройство горячего тиснения или струйной печати наносит номер партии и срок годности; и (7) высечка , при которой штамп разрезает запечатанное полотно на отдельные готовые блистерные карты. Вся последовательность действий приводится в движение сервомотором и ПЛК, что обеспечивает точную синхронизацию работы каждой станции.
Содержание
Почему важно понимать принцип работы Обзор оборудования: устройство для упаковки блистерной упаковки Станция 1 — Загрузка и подача пленки Станция 2 — Отопительная станция Станция 3 — Формировочная станция Станция 4 — Станция розлива продукции Станция 5 — Станция термосварки Станция 6 — Станция пакетной печати Станция 7 — Перфорация и высечка Термоформование или холодное формование: что вам нужно? Пример из практики: Полностью автоматическая блистерная машина DPP-260 3 распространённые ошибки в процессе (и как их предотвратить) Часто задаваемые вопросыПочему важно понимать принцип работы
«Прежде чем оценивать цену оборудования, оцените его технологический процесс. Зафиксируйте включенные в коммерческое предложение компоненты и предположения о затратах в ходе согласованного обзора проекта или испытания продукта и оцените полученные данные на соответствие критериям приемки».
В ходе согласованного обзора проекта или испытания продукта необходимо зафиксировать принятые единицы продукции, а также включения в коммерческое предложение и предположения относительно затрат, и оценить представленные данные на соответствие критериям приемки.
Блистерная упаковочная машина — это не одно устройство. Это многостанционная технологическая система , в которой каждая станция должна работать с высокой точностью и идеально синхронизироваться со всеми остальными. Если температура формования отклоняется на 10°C, полости получаются неглубокими. Если давление запайки неравномерное, возникают микропротечки, невидимые невооруженным глазом, которые выявляются только при ускоренных испытаниях на стабильность. Если усилие высечки непостоянное, образуются неровные края, которые препятствуют автоматической упаковке в картонные коробки на последующих этапах.
Понимание принципа работы этой машины позволит вам контролировать ситуацию — будь то проверка новой линии, устранение неполадок на существующей или сравнение предложений поставщиков. Давайте рассмотрим каждую станцию по отдельности.
Обзор оборудования: устройство для упаковки блистерной упаковки
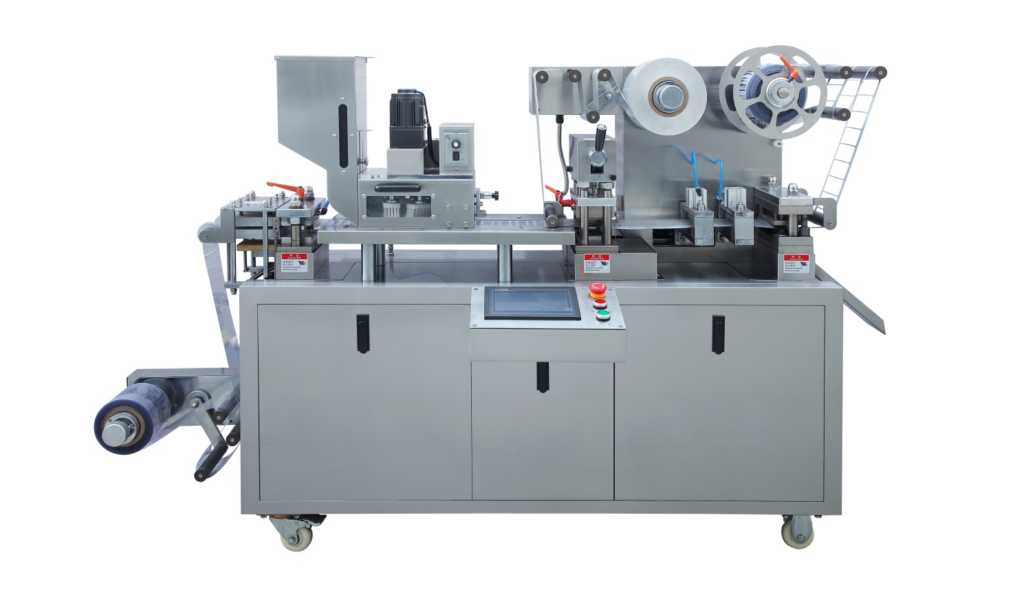
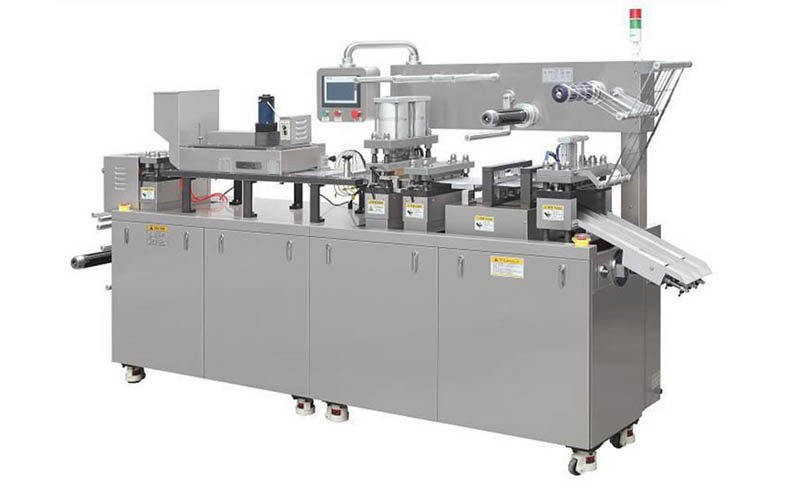
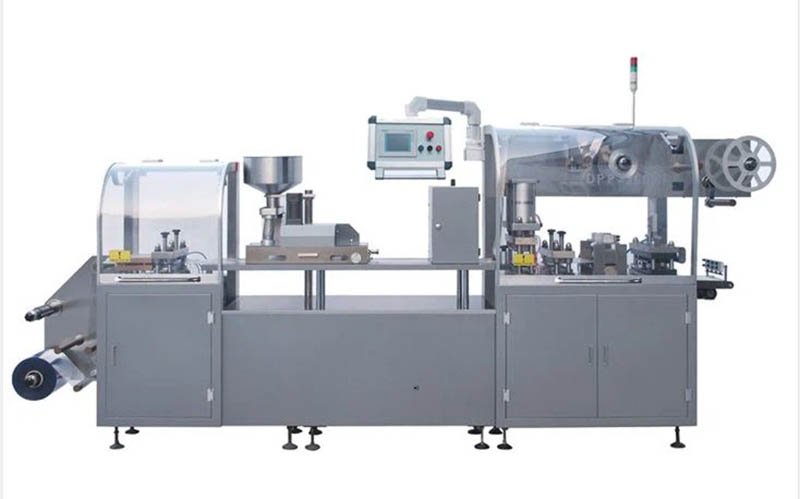
Прежде чем рассматривать отдельные станции, полезно увидеть общую картину. Стандартная автоматическая блистерная упаковочная машина представляет собой, по сути, горизонтальную конвейерную систему, где непрерывное полотно базовой пленки движется слева направо, преобразуясь на каждой станции по пути. Готовые блистерные карточки выходят в дальнем конце, готовые к подаче в блистерную картонажную машину для вторичной упаковки.
Технологический процесс на 7 станций
Каждая из этих станций механически связана с помощью кулачкового или сервоприводного механизма индексации . Пленка продвигается с точными, повторяющимися шагами — называемыми длиной хода — которые определяют, насколько перемещается полотно между каждым рабочим циклом. На HIJ DPP-260 этот ход управляется сервоприводом, что означает, что его можно регулировать в цифровом виде с помощью интерфейса пользователя без замены механических компонентов.
Ключевая концепция — Индексирование: «Индексирование» — это пошаговый процесс работы веб-сети. Во время паузы между индексированием (называемой «периодом ожидания») все станции работают одновременно. Именно параллельная обработка позволяет одной машине достигать высокой пропускной способности без ожидания завершения работы других станций.
Станция 1 — Загрузка и подача пленки
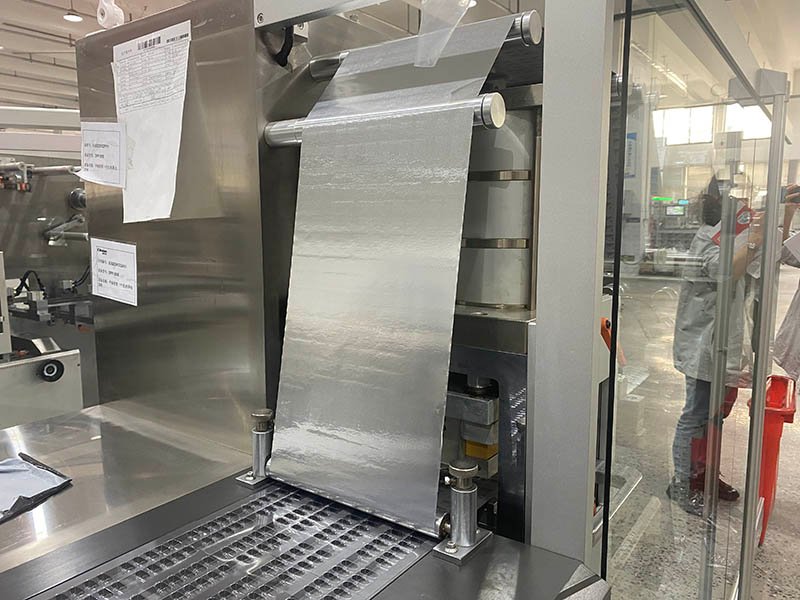
Станция загрузки и подачи пленки
Процесс начинается еще до образования первого блистера. Базовая пленка — обычно ПВХ, ПВХ с покрытием из ПВДХ, ПЭТ или, для холодной формовки, алюминиевая фольга — загружается на двухвалковый держатель в задней части машины. Двухвалковая конструкция (стандартная для таких машин, как DPP-260) позволяет операторам подготовить второй вал, пока первый еще работает, минимизируя время простоя при переналадке.
Контроль натяжения здесь имеет решающее значение. Если пленка подается с непостоянным натяжением, нарушается выравнивание всего полотна на последующих этапах, что приводит к смещению полостей, плохому совмещению швов и смещению вырубки от центра. Современные машины используют либо систему натяжных роликов, либо сервоуправляемый подающий двигатель для поддержания постоянного регулируемого натяжения на протяжении всего производственного цикла.
- Основные пленочные материалы: ПВХ (наиболее распространенный материал), ПВДХ/ПВХ (улучшенный влагозащитный барьер), ПЭТ (более чистый отрыв, возможность вторичной переработки), ПКТФЭ/Аклар (сверхвысокий влагозащитный барьер для гигроскопичных лекарств), алюминиевая фольга (только для холодной формовки).
- Типичная толщина пленки: 0.15–0.35 мм для ПВХ; 0.04–0.08 мм для алюминия, полученного методом холодной формовки.
- Совместимость ширины пленки (DPP-260): Ширина формовки до 130 мм.
Станция 2 — Отопительная станция
Тепловая станция
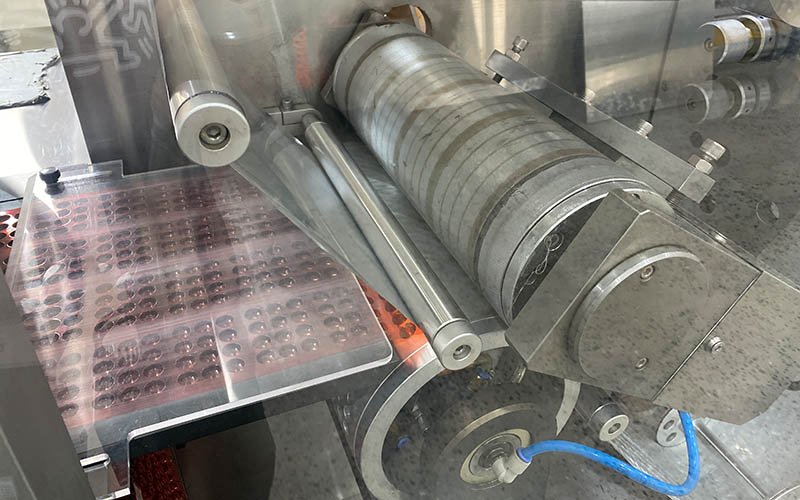
Пленка ПВХ/ПЭТ не может быть механически сформирована в точные формы при комнатной температуре — она просто потрескается или порвется. Нагревательная станция использует плоскую нагревательную пластину, обычно изготовленную из нержавеющей стали со встроенными керамическими или картриджными нагревателями, для равномерного повышения температуры пленки до 120–150 °C.
Ключевым показателем эффективности здесь является равномерность температуры по всей ширине нагревательной пластины . Отклонение более чем на ±5°C может привести к неравномерному формированию пленки — на более холодной стороне будут образовываться более мелкие ячейки, что приведет к перемещению продукта внутри блистера и потенциальному повреждению содержимого во время дальнейшей обработки.
На машинах начального уровня температура регулируется простым термостатическим реле. На фармацевтическом оборудовании промышленного класса используется ПИД-регулятор температуры с несколькими зонами нагрева, обеспечивающий точность до ±2°C. Всегда уточняйте у поставщика: сколько независимых температурных зон имеет нагревательная плита?
Распространенная ошибка: слишком высокая температура нагрева для ускорения цикла. Перегрев разрушает молекулярную структуру пленки, снижает ее адгезию к упаковочной пленке, а в крайних случаях приводит к неравномерному истончению пленки — образованию микроотверстий, которые ухудшают защиту продукта. Никогда не превышайте рекомендованную производителем пленки температуру формования.
Станция 3 — Станция формирования (создание полости)
Формовочная станция
Это сердце машины — место, где размягченная пленка превращается в характерные формы карманов, давшие блистерной упаковке ее название. Существует два основных метода формования:
Формование под избыточным давлением (сжатым воздухом): Сжатый воздух (обычно 5–8 бар) подает нагретую пленку вниз в охлажденную матрицу. Пленка принимает форму полости по мере охлаждения и затвердевания. Этот метод обеспечивает получение чистых, однородных стенок полости и является стандартным для большинства применений в фармацевтической и пищевой промышленности.
Механическое (с помощью заглушки) формование: Мужская заглушка механически вдавливает пленку в женскую форму. Этот метод обеспечивает лучшее распределение материала в глубоких вытянутых полостях и часто сочетается со сжатым воздухом для получения сложных форм. В HIJ DPP-260 используется комбинация формования с помощью заглушки и сжатого воздуха, что позволяет получать полости глубиной до 25 мм.
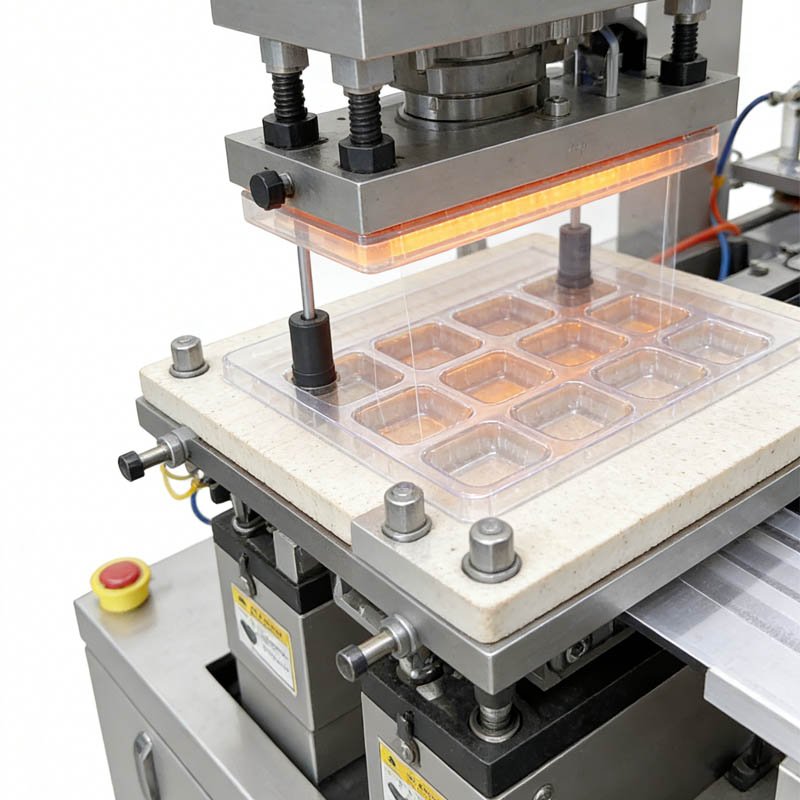
Проектирование формовочных пресс-форм и системы быстрой смены пресс-форм
Формовочная форма (также называемая «формовочным штампом» или «формовочным инструментом») — это изготовленный на заказ компонент, обрабатываемый в соответствии с конкретными размерами вашего продукта — диаметром таблетки, длиной капсулы, глубиной полости и расположением полостей (например, 4×5, 2×7). Смена формы — одна из самых трудоемких операций по техническому обслуживанию на линии блистерной упаковки. На линии DPP-260 компания HIJ внедрила систему быстрой смены формы без использования инструментов , которая сокращает время полной замены формы со средних по отрасли 45 минут до примерно 15 минут.
Контрольный список покупателя — Формовочная станция: Уточните максимальную глубину формования. Уточните, имеет ли пресс-форма водяное охлаждение (это важно для быстрого цикла). Уточните наличие вариантов быстрой смены оснастки. Запросите тестовый запуск образца пресс-формы с вашим реальным изделием, прежде чем принимать окончательное решение о проектировании пресс-формы.
Станция 4 — Станция розлива продукции
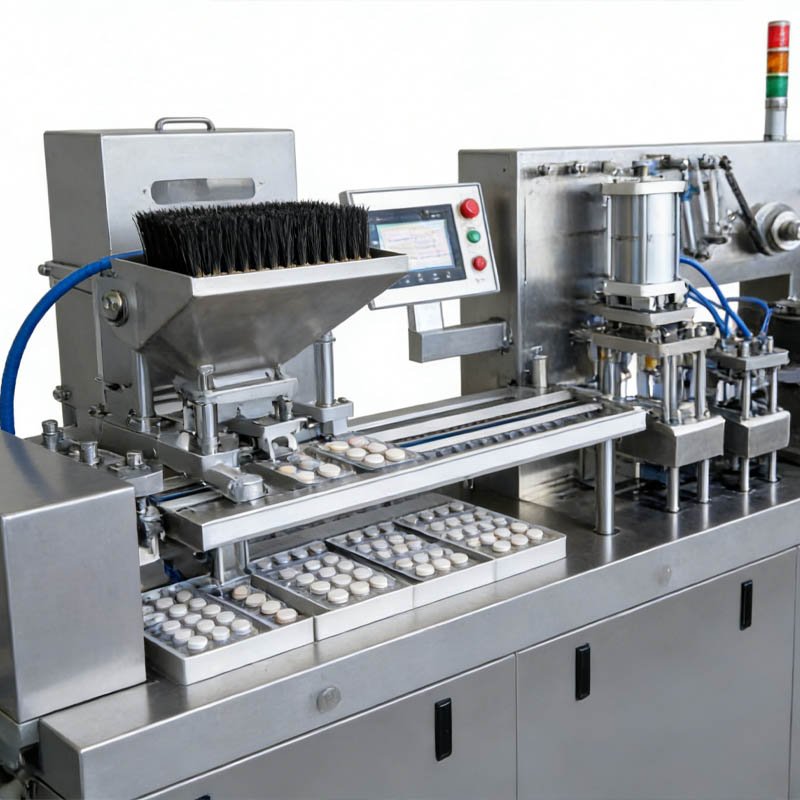
Станция розлива продукции
После формирования полостей полотно перемещается к станции наполнения, где продукт — таблетки, капсулы, мягкие капсулы, шоколад или медицинские изделия — загружается в каждую ячейку. Механизм наполнения варьируется в зависимости от типа продукта и требуемой скорости наполнения:
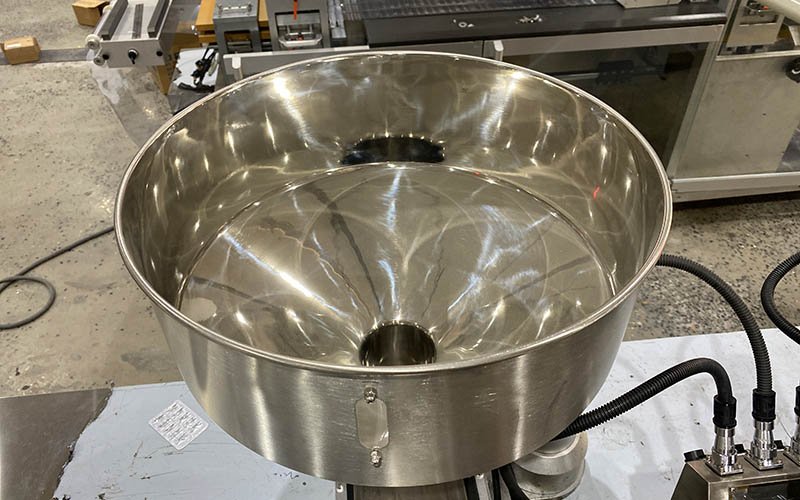
- Гравитационный/вибрационный бункерный питатель: Наиболее распространенный метод для круглых таблеток. Продукт под действием силы тяжести стекает по каналу для заполнения в полости, а полотно задерживается под ним. Вибрирующая платформа способствует потоку продукта. Простой, надежный метод, минимальное повреждение продукта.
- Щеточный питатель: Вращающиеся щетки перемещают продукт по поверхности полотна, проталкивая его в полости. Лучше подходит для таблеток овальной или неправильной формы, которые плохо растекаются под действием силы тяжести.
- Вибрационный питатель с функцией отбраковки/возврата: Продукты, не попавшие в кариозные полости, рециркулируются, что снижает количество отходов. Стандартная функция современных фармацевтических аппаратов.
- Устройство подачи штифтов/толкателей: Используется для специальных изделий, таких как мягкие капсулы, ампулы и медицинские изделия, где крайне важно бережное обращение.
После заполнения система визуального контроля на основе камер (опционально на некоторых машинах, стандартно на линиях, соответствующих требованиям GMP) фотографирует каждую ячейку. Любая пустая ячейка, сломанная таблетка или посторонний предмет помечаются, и соответствующая блистерная карта автоматически отбраковывается на следующем этапе — до запечатывания, что является правильным моментом для отбраковки в валидированном фармацевтическом процессе.
Станция 5 — Станция термосварки
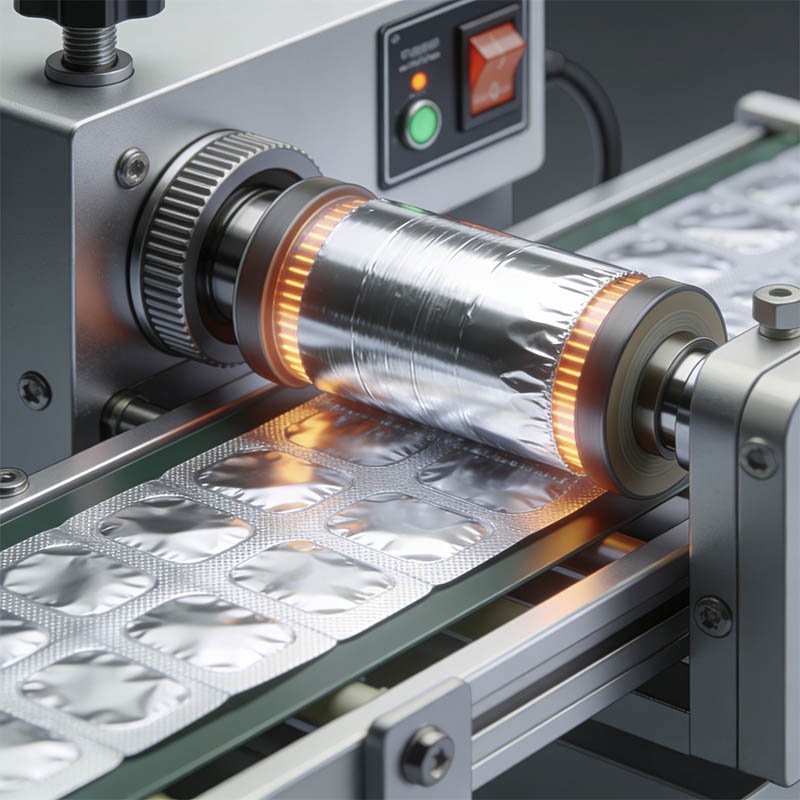
Станция термосварки
Станция запайки — это место, где закрывающая фольга — обычно алюминиевая фольга с термосварным покрытием — прижимается к заполненному блистеру при точно контролируемой температуре и давлении. Нагрев активирует термосварной лак на внутренней поверхности фольги, прочно соединяя ее с плоским краем («площадкой») сформированного полотна.
Конфигурация запаечного устройства может представлять собой либо плоскоплитный запаечный аппарат (наиболее распространенный, работающий в течение периода выдержки полотна), либо непрерывный роторный запаечный аппарат (используемый в высокоскоростных линиях). Плоскоплитные запаечные аппараты обеспечивают лучшее распределение давления и проще поддаются валидации в фармацевтической промышленности.
Качество герметизации определяется тремя параметрами, и все три должны быть проверены и зафиксированы в ваших производственных протоколах:
Температура
Обычно температура составляет 120–200 °C в зависимости от комбинации фольги/пленки. Температура должна быть равномерной по всей ширине шва.
Давление
Применяется с помощью пневматического или сервоцилиндра. Должна быть откалибрована и иметь стабильную работу — неравномерное давление приводит к частичному нарушению герметичности.
Время ожидания
Продолжительность нахождения матрицы под давлением. Меньшая выдержка означает более слабое уплотнение. Необходимо проводить валидацию для каждой комбинации продукта/материала.
Надлежащим образом запечатанная блистерная упаковка должна пройти стандартный тест на прочность при отслаивании (обычно 15–25 Н на 15 мм ширины для фармацевтического применения) и не иметь расслоения, провисания по углам или видимых каналов. Если вы используете линию, соответствующую требованиям GMP, проверка целостности запечатывания должна быть включена в вашу документацию IQ/OQ/PQ. Для получения рекомендаций по выбору подходящего оборудования для фармацевтического соответствия посетите наш полный ассортимент блистерных упаковочных машин.
Станция 6 — Станция пакетной печати
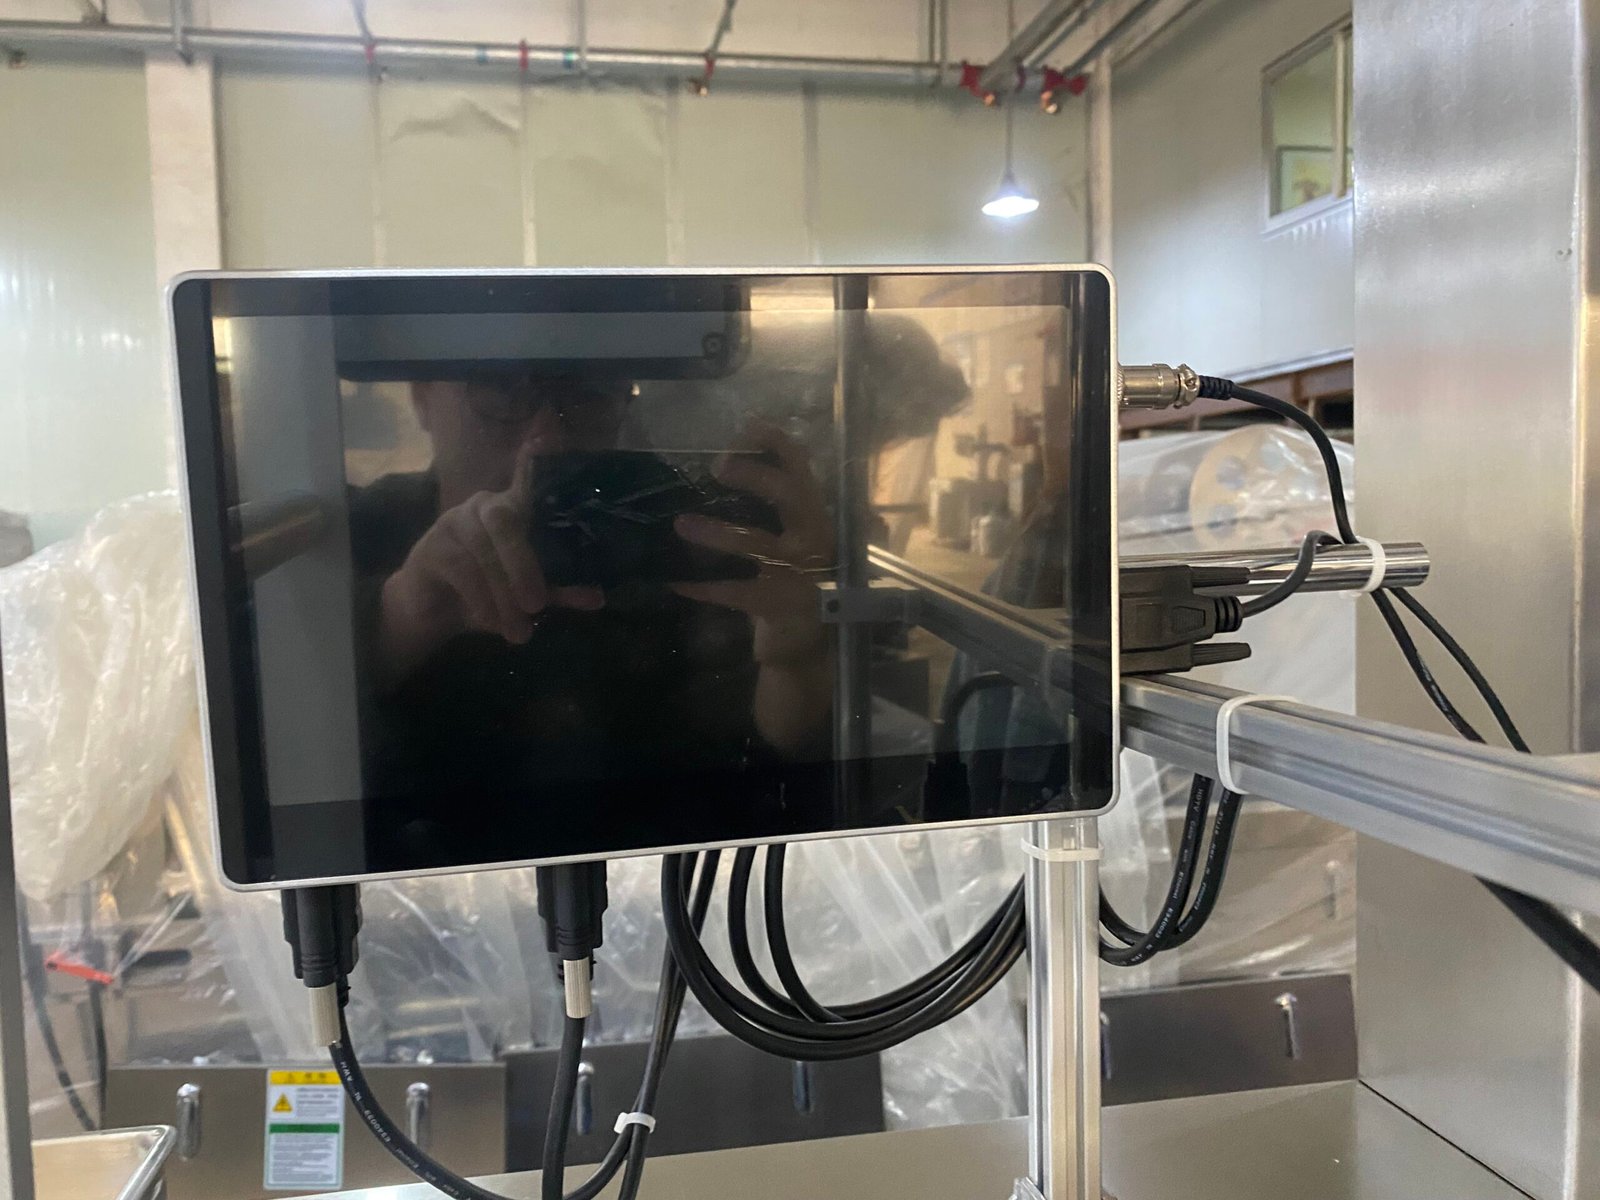
Станция пакетной печати
Практически на всех рынках нормативные требования обязывают указывать на каждой блистерной упаковке номер партии/серии, дату изготовления и срок годности. В фармацевтическом производстве эта информация, позволяющая отслеживать препарат, является обязательной — она должна быть разборчивой, долговечной и защищенной от подделки.
Печатная станция располагается непосредственно после станции запечатывания (перед высечкой), так что информация наносится на готовое, запечатанное полотно, пока оно еще находится в непрерывном плоском формате, обеспечивая тем самым точное совмещение печати относительно каждого блистерного блока.
В производстве блистерной упаковки широко используются две технологии печати:
Печать горячим штампом
Нагретая металлическая матрица наносит чернила с фольгированной ленты на поверхность крышки. Текст фиксируется — идеально подходит, когда информация, относящаяся к конкретной партии, меняется между тиражами, но макет остается неизменным. Отличная адгезия, устойчивость к истиранию.
Лучше всего подходит для: стандартной печати номеров партий/сроков годности. Предпочтительно соответствует требованиям GMP благодаря защите от несанкционированного вскрытия.
Печать струйной печати
Бесконтактная струйная печатающая головка распыляет чернила на поверхность фольги. Высокая гибкость — позволяет печатать переменные данные, штрихкоды, QR-коды и серийные номера. Не требуется изменение оснастки для печати различного текстового контента.
Наилучшее применение: сериализация, отслеживаемость на уровне единиц продукции, печать переменных данных в соответствии с частью 11 раздела 21 Свода федеральных правил США.
Станция 7 — Станция перфорации и высечки
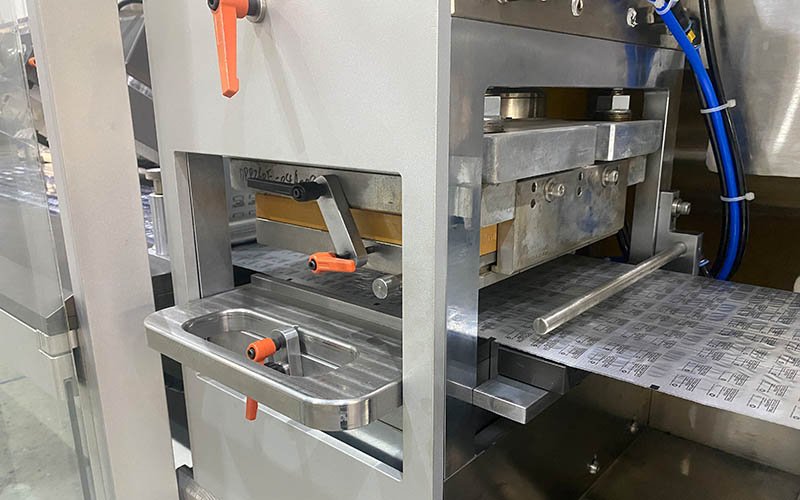
Станция перфорации и высечки
На заключительном этапе непрерывная герметичная лента преобразуется в отдельные готовые блистерные карты. На этом этапе обычно последовательно выполняются две операции:
Перфорация/надрезка: Роликовый или плоский штамп пробивает линии разрыва между отдельными блистерными блоками или рядами. Это создает хрупкие перегородки, позволяющие пациентам разделять отдельные дозы, не разрывая упаковку — критически важная особенность для соблюдения режима приема лекарственных препаратов.
Вырубка (перфорация): Закаленный стальной пуансон прорезает герметичную пленку по внешнему периметру каждой блистерной упаковки, создавая готовое изделие с ровными краями. Сила вырубки должна быть точно откалибрована — слишком слабая сила приведет к тому, что карточки останутся соединенными; слишком сильная — пуансон «сдавит» края ячеек, деформируя форму.
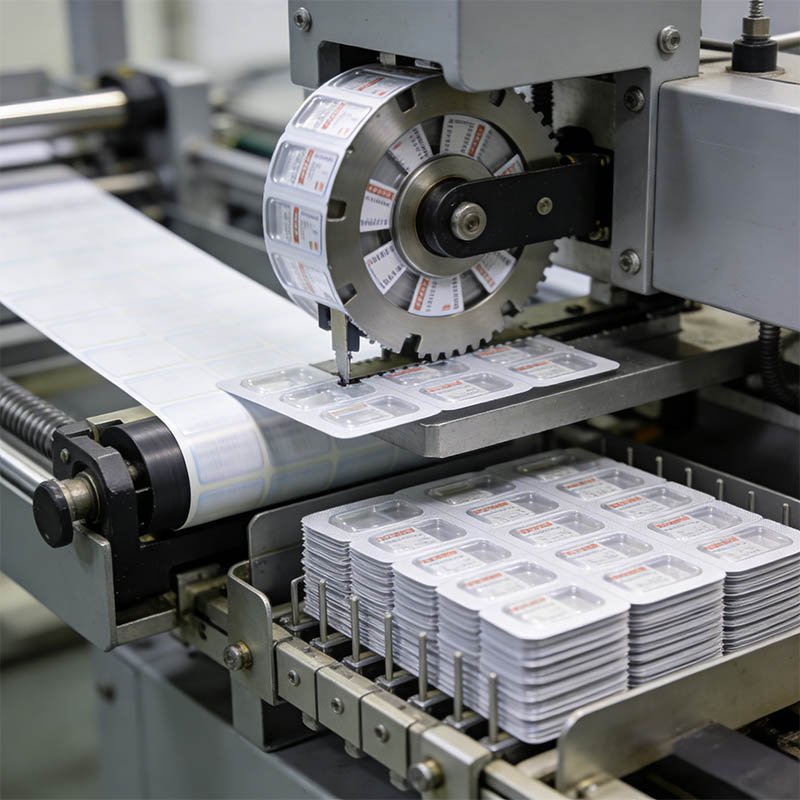
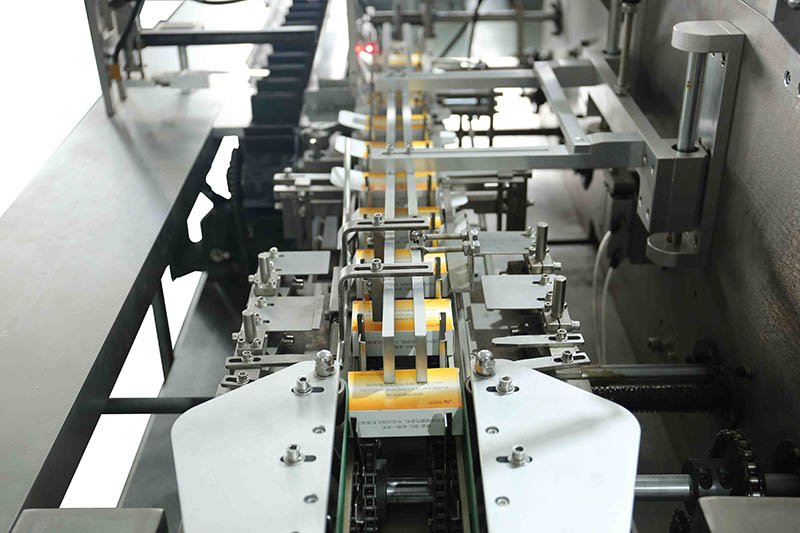
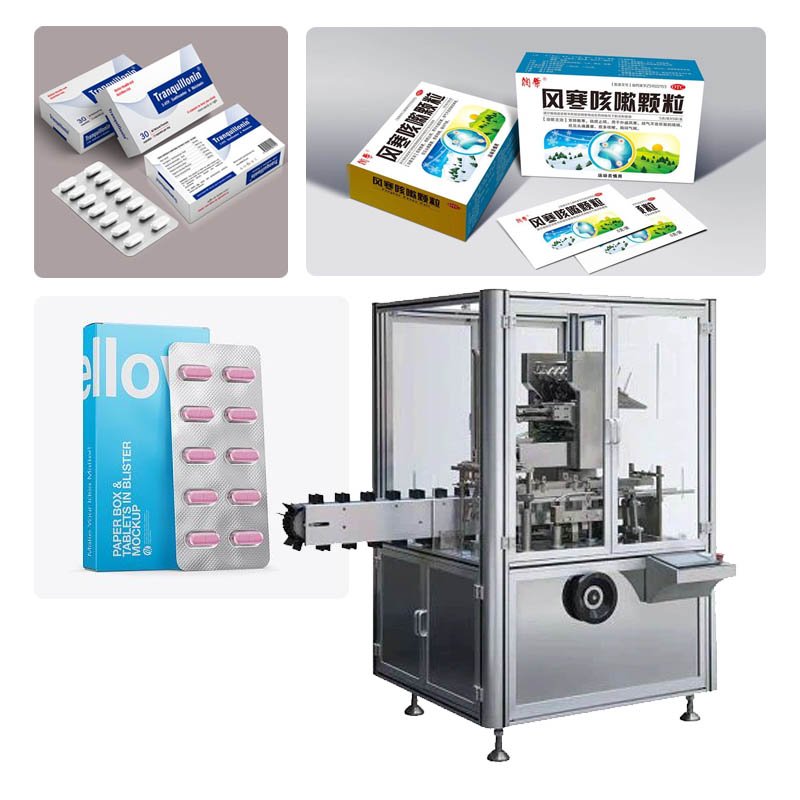
После высечки готовые блистерные карты перемещаются по выходному конвейеру либо к месту ручного сбора, либо, в полностью интегрированной линии, непосредственно в подающую машину для блистерной упаковки . Остатки картона (оставшаяся после высечки полоса) обычно наматываются на отдельный намоточный барабан для утилизации отходов.
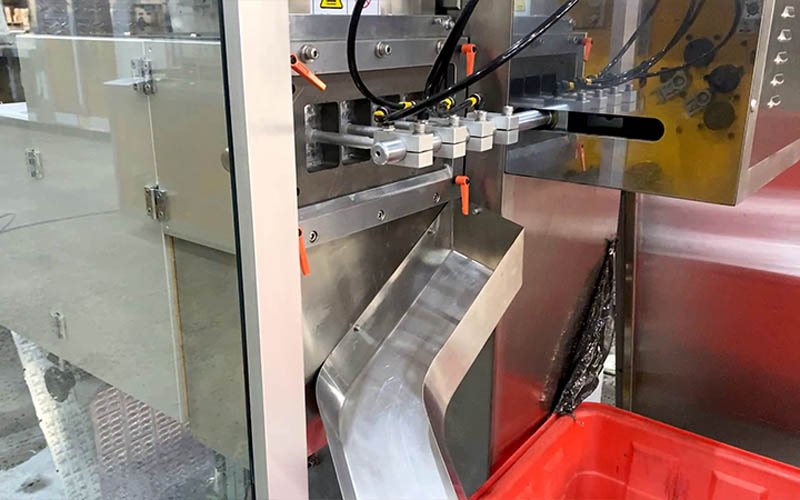
Термоформование против холодного формования: какая технология вам нужна?
Перед выбором блистерной машины важнейшим техническим решением является метод формования — и он полностью определяется требованиями к стабильности вашего продукта, а не вашими предпочтениями или бюджетом.
| Параметр | Термоформование (ПВХ/ПЭТ) | Холодная формовка (алюминий-алюминий) |
|---|---|---|
| Механизм формирования | Нагрев + сжатый воздух или механический пробивной пуансон | Механический пробивной пуансон при комнатной температуре |
| Материал базовой пленки | ПВХ, ПВДХ/ПВХ, ПЭТ, ПКТФЭ | Ламинированная алюминиевая фольга (Alu/PVC/Alu или Alu/OPA/Alu) |
| Влагозащитный барьер (MVTR) | Низкая или средняя концентрация (0.1–15 г/м²/день в зависимости от типа пленки) | Чрезвычайно низкая — практически нулевая проницаемость |
| Видимость продукта | Прозрачность — пациент и фармацевт могут видеть продукт. | Непрозрачный — содержимое не видно |
| Производственная скорость | Более высокая частота — обычно 40–200+ гребков в минуту. | Более низкая частота гребков — обычно 20–60 гребков в минуту. |
| Стоимость инструмента | Низкая | Более высокий уровень (требует более надежного оборудования) |
| Лучшее приложение | Стандартные лекарственные препараты OSD, нутрицевтики, кондитерские изделия | Лекарственные препараты, чувствительные к влаге/свету (гигроскопичные АФИ, биологические препараты) |
| Модель машины HIJ | DPP-260, DPP-250 | HIJ DPH-300 Алюминий-Алюминий |


Пример из практики: Как в рамках программы DPP-260 реализованы все 7 станций
Чтобы все это стало нагляднее, давайте рассмотрим в качестве практического примера полностью автоматическую блистерную упаковочную машину HIJ DPP-260 . Это наша флагманская модель среднего класса, разработанная специально для производителей фармацевтической и нутрицевтической продукции, которым необходимы соответствие стандартам GMP, сервоприводная точность и возможность быстрой переналадки без капитальных затрат на высокоскоростное производственное оборудование.

Формируя ширину
130 мм
Макс. Глубина формования
25 мм
Скорость вывода
40–80 циклов/мин
Система управления
Siemens PLC
Приводная система
Сервомотор
Соответствие требованиям
GMP / CE
Чем отличается DPP-260 на каждой станции?
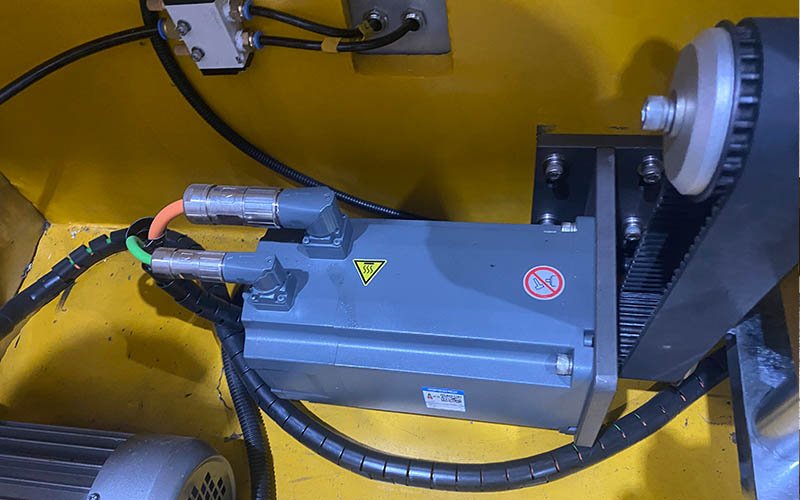
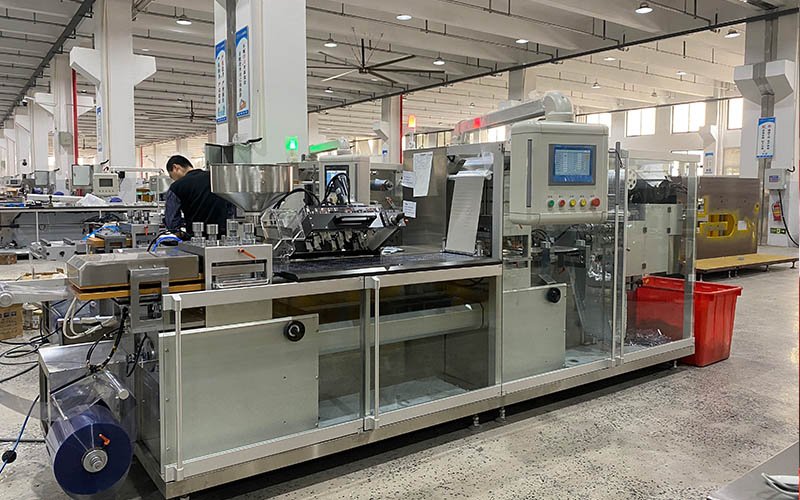
- Станция 1 (Подача видео): Двухроликовый держатель с сервоприводом регулировки натяжения. Точность подачи ±0.5 мм на каждые 100 мм продвижения.
- Станция 2 (Отопление): Многозонная нагревательная плита с ПИД-регулированием. Равномерность температуры ±2°C по всей ширине 130 мм.
- Станция 3 (Формирование): Система подачи пресс-формы с использованием сжатого воздуха и вспомогательного оборудования. Пресс-форма с водяным охлаждением. Быстрая смена оснастки сокращает время замены пресс-формы до ~15 минут.
- Станция 4 (заправка): Совместимость с гравитационным бункером, щеточным питателем и вибрационным питателем. Дополнительно доступна система визуального контроля.
- Станция 5 (герметизация): Герметизирующий цилиндр с сервоуправлением. Температура, давление и время выдержки программируются независимо через HMI.
- Станция 6 (Печать): Совместимость с системами горячего тиснения, струйной печати (опционально) и лазерной маркировки. Точность совмещения печати ±1 мм.
- Станция 7 (Вырубка): Прецизионный штамп из закаленной стали. Регулируемое усилие резки. Встроенный барабан для сбора отходов.
3 распространённые ошибки в процессе производства блистерной упаковки — и как их предотвратить
В ходе согласованного обзора проекта или испытания продукта необходимо зафиксировать требования к продукту, упаковке и испытаниям, а затем оценить полученные данные на соответствие критериям приемки. Вот три фактора, которые приводят к наибольшим производственным потерям, и простые методы контроля процесса, которые их предотвращают:
От основателя
«Я создал HIJ, основываясь на простом убеждении: клиент, понимающий особенности своего оборудования, никогда не станет заложником поставщика. Зафиксируйте требования к продукту, упаковке и тестированию во время согласованного обзора проекта или пробного запуска продукта и оцените полученные данные на соответствие критериям приемки. Освойте их, и вы будете контролировать свой процесс. Если же они останутся «черным ящиком», то всего одна некачественная партия может привести к кризису соответствия».
— Форестер , основатель и генеральный директор HIJ Machinery | 20 лет в фармацевтической упаковке
Расскажите нам о вашем продукте. Мы порекомендуем подходящее оборудование.
Независимо от того, упаковываете ли вы круглые таблетки, овальные капсулы, мягкие желатиновые капсулы или специальные лекарственные формы, команда инженеров HIJ проанализирует ваши требования и подберет для вас правильную конфигурацию оборудования, конструкцию формовочной формы и решение по интеграции производственной линии.
Изучите связанные ресурсы
Часто задаваемые вопросы
Как работает автоматическая блистерная упаковочная машина — простыми словами?
Автоматическая блистерная упаковочная машина берет плоский рулон пластиковой или алюминиевой пленки и с помощью семи автоматизированных станций превращает его в герметичные упаковки для продукции: сначала пленка размягчается под воздействием тепла, затем прессуется в ячейки (похожие на небольшие стаканчики), эти ячейки заполняются продуктом (таблетками, капсулами и т. д.), сверху надевается фольгированная крышка, печатается информация о партии, делаются надрезы для отрыва, и, наконец, пробиваются отдельные блистерные карты — все это в одном непрерывном, синхронизированном процессе.
В чём разница между термоформованием и холодным формованием в блистерных машинах?
Термоформование использует нагрев (120–150 °C) для размягчения ПВХ/ПЭТ-пленки перед ее прессованием в полости с помощью сжатого воздуха или механического пуансона. Этот метод быстрее и дешевле, но обеспечивает ограниченные влагозащитные свойства. Перед выбором упаковки Alu-Alu или другого способа упаковки необходимо подтвердить барьерные свойства, совместимость и наличие необходимых документов, подтверждающих качество готовой упаковки. Выбор полностью зависит от требований к стабильности вашего продукта, а не от бюджета.
Какие факторы влияют на качество запайки в блистерной упаковочной машине?
Качество герметизации зависит от трех основных переменных: температуры (герметизирующая матрица должна достигать и поддерживать необходимую температуру равномерно по всей своей ширине — обычно 120–200 °C), давления (прикладываемого пневматическим или сервоприводным цилиндром — неравномерное давление приводит к частичному нарушению герметичности с одной стороны полотна) и времени выдержки (как долго матрица удерживается под воздействием тепла и давления). Все три параметра должны быть подтверждены и зафиксированы в документации к партии для соответствия требованиям GMP.
С какой скоростью работает автоматическая блистерная упаковочная машина?
Скорость в значительной степени зависит от модели машины и типа продукции. Полуавтоматические машины начального уровня производят 20–40 блистеров в минуту. Автоматические машины среднего уровня, такие как HIJ DPP-260, работают со скоростью 40–80 циклов в минуту в зависимости от компоновки камер. Высокоскоростные фармацевтические производственные линии достигают скорости более 200 циклов в минуту. Однако скорость всегда должна проверяться на соответствие герметичности — превышение допустимой скорости является распространенным риском нарушения требований GMP, который может привести к отбраковке партии во время проверок регулирующих органов.
Может ли одна блистерная упаковочная машина обрабатывать как таблетки, так и капсулы?
Да. Большинство автоматических блистерных машин, включая HIJ DPP-260, могут работать как с таблетками, так и с капсулами, изменяя формующую матрицу (в соответствии с формой и размером продукта) и регулируя конфигурацию станции наполнения. Для круглых таблеток обычно используются гравитационные податчики; для овальных таблеток и капсул лучше подходят щеточные или вибрационные податчики. Благодаря системе быстрой смены матрицы, полная смена формы может быть завершена примерно за 15–20 минут, что минимизирует время простоя производства между циклами выпуска продукции.
Какие материалы используются в качестве основной пленки в блистерной упаковке?
Наиболее распространенными пленочными материалами являются: ПВХ (поливинилхлорид) — экономичный, широко доступный, наиболее распространенный в мире; ПВХ с покрытием из ПВДХ — улучшенный влагозащитный барьер; ПЭТ — более чистый отрывной край, лучшая возможность вторичной переработки; ПКТФЭ (Aclar) — сверхвысокий влагозащитный барьер для гигроскопичных лекарственных препаратов; и ламинаты из алюминиевой фольги — используются исключительно в процессах холодной формовки (Alu-Alu) для максимальной защиты продукта. Материалом крышки почти всегда является алюминиевая фольга с термосвариваемым лаковым покрытием.
Какие требования GMP применяются к блистерным упаковочным машинам в фармацевтическом производстве?
Блистерные упаковочные машины, соответствующие требованиям GMP, должны отвечать нескольким условиям: все поверхности, контактирующие с продуктом, должны быть изготовлены из нержавеющей стали SUS316L без «мертвых зон»; машина должна поддерживать документацию по валидации IQ/OQ/PQ; параметры герметизации (температура, давление, время выдержки) должны быть регистрируемыми и извлекаемыми; при работе в соответствии с 21 CFR Part 11, интерфейс оператора и система регистрации данных машины должны соответствовать требованиям к электронным записям; и машина должна поддерживать процедуры валидации очистки. Машины HIJ разработаны с учетом соответствия требованиям GMP как базового требования, а не как дополнительной опции.
Лесник
Основатель и генеральный директор HIJ Machinery | 20 лет опыта в фармацевтической упаковке
Форестер основал компанию HIJ Machinery после двух десятилетий практического опыта ввода в эксплуатацию производственных линий фармацевтической и упаковочной промышленности в Азии, Европе и Латинской Америке. Он документирует объем работ в ходе согласованного обзора проекта или испытания продукта и оценивает полученные данные на соответствие критериям приемки. Его инженерная философия проста: оборудование должно служить процессу, а процесс должен служить пациенту.