Открывается в новой вкладке
Запросить расчет
Платформа для завершающих этапов проекта

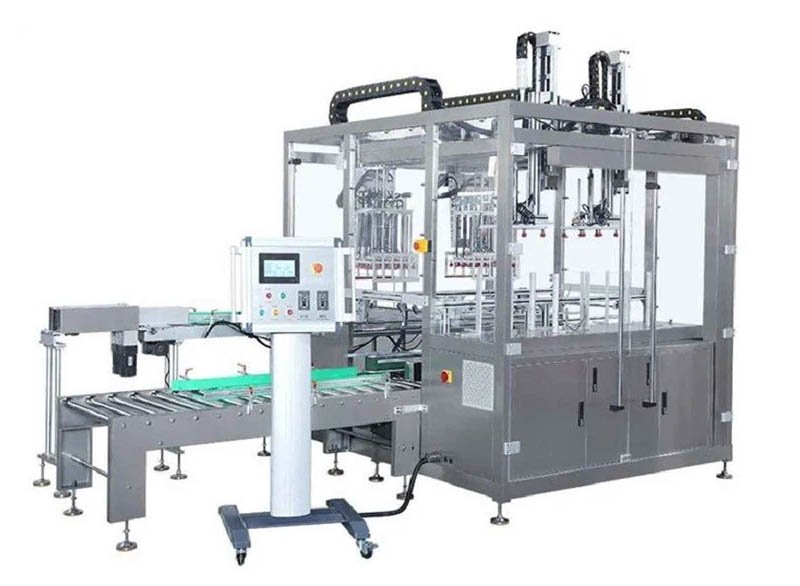
Двухпозиционная упаковочная машина для коробок

Настройте две скоординированные позиции загрузки, исходя из фактического потока продукции, схемы упаковки и принятых результатов. Предлагаемое решение — это не заявленная скорость загрузки, а документированная концепция загрузки, план взаимодействия и основа для приемочных испытаний.

Две скоординированные позиции погрузкиЗахваты, предназначенные для конкретных проектовСинхронизация линииВыходные данные, определенные в формате FAT
См. необходимые данные для расчета стоимости.
Продукт прежде всегоДанные для захвата и сопоставления получены на основе репрезентативных выборок.
Шаблон первыйСтроки, слои, ориентация и разделители определяют последовательность загрузки.
Принятый результатУказывайте количество случаев в минуту, а не единичный случай.
Однострочный обзорСбросы вверх по течению и сбросы вниз по течению должны быть синхронизированы.
Быстрый ответ

Что такое двухпозиционная упаковочная машина для коробок?

Это автоматическая упаковочная машина для коробок с двумя скоординированными позициями загрузки или рабочими ячейками. Станции могут чередовать комплектацию продукции, размещение коробок и загрузку, так что одна часть системы работает, пока другая выполняет свою последовательность действий.

Логика выбора

В каких случаях двухстанционная компоновка имеет инженерное обоснование?

1

Один датчик нагрузки ограничивает линию.

Используйте данные о производстве с указанием времени, чтобы подтвердить, что фактическое ограничение связано именно с загрузкой, а не с накоплением запасов на предыдущих этапах производства или закрытием сделки.

2

Продукт требует контролируемого обращения.

Раздельные ячейки позволяют выполнять более длинные последовательности захвата, ориентации или размещения, когда падающая загрузка или боковое проталкивание неприменимы.

3

Линия должна восстановиться без повреждений.

Определите логику накопления, перезапуска и принадлежности продукта таким образом, чтобы две станции не создавали дублирующиеся, отсутствующие или смешанные случаи.

По станциям

Как организован процесс двухпозиционной упаковки коробок

Окончательная последовательность зависит от того, интегрированы ли процессы сборки и закрытия корпуса или же они осуществляются с помощью отдельных машин. В типичном проекте по-прежнему необходимы эти шесть управляемых функций.

1

Получить товар

Принимайте стабильный, подсчитанный поток продукции от картонажной машины, упаковщика, разливочной машины или конвейера без потери идентичности продукта.

2

Соберите выкройку

Сформируйте согласованную строку, слой или группу, контролируя ориентацию, расстояние и границы буфера.

3

Представьте дело

Доставьте собранный ящик в заданную точку; проверьте наличие, отверстие и готовность перед погрузкой.

4

Нагрузка в двух положениях

Необходимо скоординировать работу двух ячеек таким образом, чтобы принадлежность продукта, перемещение захвата и логика безопасной зоны оставались однозначными.

5

Закрыть и запечатать

Переместите загруженный ящик на упаковочную ленту, термоклей или другой способ закрытия и подтвердите завершение процесса.

6

Осмотр и сброс

Сверка количества продукции и коробок, направление бракованной продукции на сортировку и передача принятых коробок на конвейер или паллетирование.

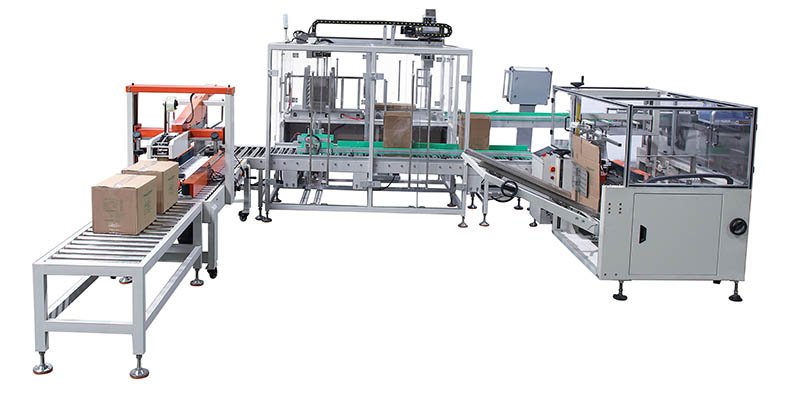
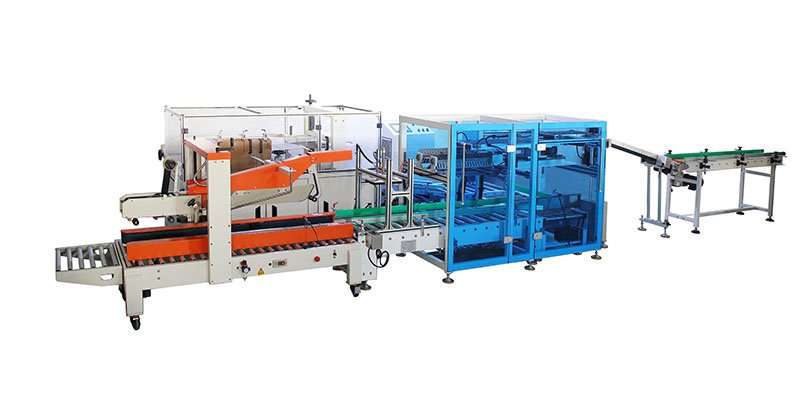
Для реализации комплексного проекта по завершению производственной линии необходимо определить взаимодействие с предшествующей картонажной машиной и более широкой упаковочной линией «под ключ».

Выходная инженерия

Рассчитайте допустимый объем производства, прежде чем выбирать две станции.

Не следует напрямую переводить скорость цикла манипулятора в количество пригодных для продажи изделий. Рассчитайте каждый предельный шаг, а затем примените согласованные критерии приемки и доступности.

Хорошие случаи/минчисло, которое должно быть в цитате

Используйте самый медленный подтвержденный этап.

Количество годных изделий в минуту = количество (мин.) продукции (поставка, комплектация, погрузка, закрытие, выгрузка) × процент приемки

Также необходимо определить схему загрузки, количество товаров в упаковке, одновременность комплектации заказов, время восстановления и учитывать ли кратковременные остановки в результатах испытаний.

Поручите поставщику заполнить данную спецификацию проекта.

Поле для цитатыВаше требованиеПоставщик должен указать
Принятый результатВысокий спрос на рабочие места в минуту и ​​на смены.Гарантированная ставка, тестовый продукт, тестовый пример и основа расчета.
ПродуктРазмеры, вес, площадь поверхности, хрупкость и ориентацияМетод сортировки, конструкция захвата и результаты выборочных испытаний.
КейсыВнутренние/внешние размеры, доска, соединение, отверстие и закрытиеМетод представления дела и утвержденный диапазон допустимых отклонений
Схема упаковкиСтроки, столбцы, слои, разделители и ориентацияСхема последовательности комплектации, количество товаров на комплектацию и количество товаров в коробке.
УтилитыНапряжение в пункте назначения и стандарты качества воздуха на предприятии.Подключенная нагрузка, рабочее потребление, давление и качество воздуха.
следДоступное пространство для линии связи и маршрут доступаОбщий чертеж, разрешение на техническое обслуживание и расположение операторов.
Управляет тем,Сигналы и записи, поступающие и отступающие от источника/источникаСписок ввода/вывода, логика буферизации, рецепты, сигналы тревоги и передача данных.
БезопасностьТребования к стандартам объекта и оценке рисков.Охрана, блокировки, безопасные зоны и процедура восстановления.
ДоказательстваЗаводские приемочные испытания (FAT), чертежи, руководства, обучение и поддержка в получении квалификации.Указание наименования результатов работы, языка, даты внесения изменений и утверждения.
Подходящие области применения

Подберите товар, упаковку и способ загрузки в соответствии с вашими потребностями.

Пригодность должна быть подтверждена репрезентативными образцами продукции и примерами из практики. Приведенная ниже таблица представляет собой схему отбора, а не универсальное утверждение о пригодности.

Поведение продуктаВопрос о загрузкеДоказательства для запроса
Жесткие бутылки, банки или консервные банкиМожет ли захват контролировать шею, тело или группы рюкзаков, не оставляя на них следов?Тестирование выбора, проверка удержания и повторяемость размещения.
Картонные блистеры или небольшие коробкиМожно ли упаковывать товары без повреждений, смещений или неправильной ориентации?Испытание шаблонов, сверка подсчетов и испытание на приготовление джема.
Пакеты и гибкие упаковкиКак контролируются изменения формы, захваченный воздух и уплотнительные кромки?Пробное испытание в пределах утвержденного диапазона веса наполнения.
Хрупкая или упаковка премиум-классаКакие значения ускорения, контактного давления и расстояния падения допустимы?Критерии повреждения, сохраненные образцы и испытания на высокой/низкой скорости.
Смешанные форматыКакие компоненты изменяются, и как проверяется правильность рецепта?Демонстрация переключения режимов и проверка на некорректный формат.
Упаковочная машина для коробок в автоматическом режиме конечной линии.
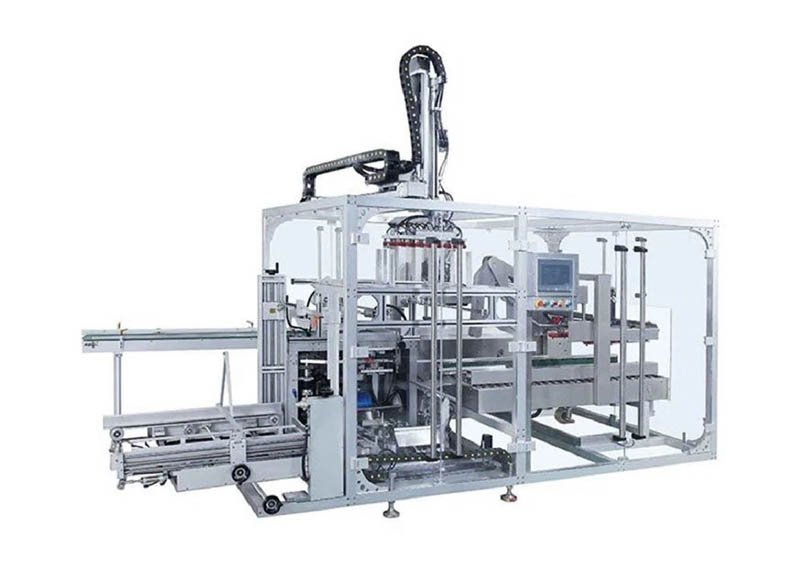
Обработка продуктаПеред проектированием захватного устройства необходимо определить реальное состояние поступающего продукта и допустимые точки контакта.
Роботизированная линия для упаковки фармацевтической продукции в коробки.
Интеграция в линиюВыпуск продукции, буферизация, загрузка, закрытие и выгрузка из ящика должны осуществляться в рамках единой последовательности управления.
Управление конфигурацией

Отделите платформу оборудования от опций, зависящих от контракта.

В окончательном предложении необходимо указать каждый включенный модуль, интерфейс и гарантийные показатели. Типовая таблица моделей не заменяет техническое соглашение по проекту.

1

Поставка чехлов

Интегрированная система сборки, подача собранных гильз или ручная подача; емкость магазина и реагирование на низкие уровни.

2

Комплектация продукции

Подсчет полос движения, накопление, группировка, ориентация, разделители и принадлежность продукции между станциями.

3

Загрузочное устройство

Вакуумный насос, зажим, лоток, толкатель или специально разработанный концевой захват, выбранный на основе реальных испытаний продукции.

4

Закрытие дела

Лента, термоклей или перенос в отдельный запайщик, с контролем герметичности и сигнализацией расходных материалов.

5

Проверка и отбраковка

Подсчет количества продукции, наличие коробок, проверка загрузки, проверка закрытия, подтверждение брака и сверка.

6

Управление и данные

Установление контактов на производственных линиях, доступ к рецептам, история аварийных сигналов, кодирование, агрегация и интерфейсы для производственных записей.

Закрытие сделки может представлять собой отдельную сферу ответственности.

Если параметры загрузки уже определены, сравните автоматическую машину для запечатывания коробок и машину для запечатывания четырех углов.

URS и приемка

Для настройки линии HIJ требуется шесть входных сигналов.

1

Набор продуктов

Все размеры, вес, поверхности, ориентация, хрупкость и репрезентативные образцы товаров, представленные на складе.

2

Набор чехлов

Чертежи, образцы, конструкция доски, тип затвора, полезный внутренний размер и допуски.

3

Схема упаковки

Количество товаров в коробке, ряды, слои, разделители, ориентация и требования к оформлению.

4

Требуемый вывод

Высокая производительность (количество случаев в минуту), пакетная и сменная работа, запланированная эффективность и резерв для роста.

5

Линейный интерфейс

Скорость потока на входе, буфер, конвейер на выходе, кодирование, контроль качества и требования к данным.

6

Объем доказательств

Чертежи, руководства, заводские приемочные испытания, обучение, запасные части, поддержка в получении квалификации и обслуживание на объекте.

Минимальные требования к подтверждению качества упаковки (FAT) для двухпозиционного упаковщика коробок.

  • Примеры продукции и примеры успешного производства
  • Утвержденный чертеж схемы погрузки и последовательности действий.
  • Целевое количество случаев в минуту и ​​продолжительность выполнения программы должны соответствовать заданным параметрам.
  • Согласование входных, выходных данных, отклоненных и переработанных материалов.
  • Проблемы, связанные с отсутствующими, дублированными и неправильно ориентированными товарами.
  • Проблемы, связанные с открытым, отсутствующим и закрытым делами.
  • Испытания на высокую/низкую скорость потока и накопление
  • Демонстрация остановки, перезапуска и восстановления работы станции.
  • Изменение формата и проверка правильности рецепта.
  • Подписанные результаты, сохраненные образцы и список незавершенных вопросов.
Форестер Сян из HIJ Machinery

Моё мнение — Форестер Сян

Вторая погрузочная станция приносит пользу только в том случае, если четко проработаны вопросы владения продукцией и восстановления производственной линии. Перед утверждением коммерческого предложения попросите поставщика показать, чем владеет каждая станция во время нормальной работы, простоя, засорения и перезапуска.

Приемочные испытания должны подтверждать корректность результатов при использовании вашей реальной схемы упаковки и фиксировать каждый отклоненный или переработанный случай, а не просто показывать, что два манипулятора могут перемещаться.

Часто задаваемые вопросы

Часто задаваемые вопросы о двухпозиционной упаковочной машине для коробок

Что такое двухпозиционная упаковочная машина для коробок?

Это автоматизированная система упаковки в коробки с двумя скоординированными позициями загрузки или рабочими ячейками. Ячейки могут чередовать группировку продукции, размещение коробок и загрузку, но окончательная архитектура зависит от продукта, схемы упаковки, метода закрытия и интерфейса линии.

Всегда ли двухпозиционный упаковочный автомат удваивает производительность?

Нет. Допустимая производительность ограничена самым медленным подтвержденным этапом, включая выпуск продукции, комплектацию, перемещение захвата, оформление коробки, закрытие и выгрузку. В предложении должно быть гарантировано количество коробок в минуту для указанного продукта и коробки.

Как следует рассчитывать объем упаковки в коробки?

Рассчитайте подтвержденную скорость поставки, комплектации, погрузки, закрытия и выгрузки продукции, используйте наименьшее значение, затем примените согласованные критерии приемки или доступности. Укажите количество продукции в ящике, количество продукции в комплектации и продолжительность тестового запуска.

Какие товары может упаковывать двухпозиционный упаковочный автомат?

Возможные области применения включают жесткие контейнеры, картонные упаковки, блистерную упаковку, пакеты и другие сгруппированные товары. Возможность использования должна быть подтверждена на репрезентативных образцах, поскольку конструкция устройства для сортировки и захвата определяется поверхностью, весом, хрупкостью, ориентацией и вариациями упаковки.

Какая информация по делу необходима?

Укажите внутренние и внешние размеры, тип доски и гофрирования, тип соединения, направление отверстия, способ закрытия, допуски, образцы, вес под нагрузкой, схему загрузки, а также любые разделители или вставки.

Можно ли подключить его к картонажной машине и паллетизатору?

Ее можно спроектировать как интегрированную линию, если сигнал выпуска на входе, пределы буфера, приемка упаковочной машины, разгрузочный конвейер и последующее согласование определены в одном интерфейсном документе и подтверждены в ходе заводских приемочных испытаний.

Что следует проверять во время теста FAT?

Проверьте целевой показатель исправности, сверку количества, качество загрузки, закрытие заказов, отсутствие и дублирование товаров, ошибки в обработке заказов, проблему "голодания", блокировку, остановку и перезапуск, изменение формата и восстановление станции с использованием утвержденных товаров и заказов.

Что необходимо для составления точной сметы?

Отправьте комплект продукции, чертежи корпуса и образцы, схему загрузки, утвержденный объем производства, требования к интерфейсу линии, инженерные сети, план помещения, требования к документации и запрошенные подтверждения заводских приемочных испытаний.

Запрос по проекту

Настройте обе станции в соответствии с вашей реальной линией.

Отправьте указанные ниже данные. Вместо неподдерживаемого типового заявления о скорости HIJ может предоставить концепцию загрузки, область применения интерфейса, обоснование производительности и план заводских приемочных испытаний (FAT), специфичные для проекта.

  • Образцы продукции и ассортимент товаров
  • Чертежи и образцы корпусов
  • Количество товаров в упаковке и по типу
  • Требуемое количество качественных изделий в минуту
  • Интерфейсы восходящего и нисходящего потока
  • FAT, документы и объем работ на объекте
Сравните упаковочные машины для коробок.

Давайте разработаем вашу производственную линию

Расскажите о своих требованиях, и я лично разработаю решение, которое обеспечит максимальную эффективность и прибыльность.