藥品包裝工程指南
將列印、驗證、剔除、匯總和資料交換整合到一個受控的包裝線系統中。
為準備序列化或可追溯性專案的工程、品質、IT 和採購團隊提供以買方為中心的架構。
系統邊界
藥品包裝的追蹤溯源系統必須連接哪些要素
藥品溯源追蹤項目並非只是在裝盒機上安裝一台印表機。它是一個受控的流程,負責產生或接收標識符,將其應用於正確的包裝,驗證其可讀性,剔除不合格產品,記錄包裝事件,並與相關的業務或監管系統交換已批准的資料。
包裝機控制產品的實體流動。序列化平台控制標識符、狀態和事件資料。視覺系統判斷印刷載體是否符合其偵測規則。一個成功的專案會明確定義這些職責的交會點,以及當某一層停止運作或與另一層發生衝突時該如何處理。
產品、說明書、紙箱、捆包和包裝箱在每次轉移、緩衝和剔除環節都必須保持關聯。
列印、等級或可讀性檢查、OCR/OCV 規則和拒收確認需要有書面的驗收方法。
序列狀態、父子關係、稽核追蹤、批次記錄和異常處理必須與已核准的資料架構相符。
卓越的建築
從識別到發貨,六個受控步驟
首先設計停止和恢復路徑。
正常運作只是其中一種狀態。請定義印表機故障、程式碼無法讀取、識別碼重複、攝影機遮擋、網路中斷、廢紙簍已滿警報、緊急停止和手動取樣等事件的處理結果。每個事件都需要指定負責人、安全的機器狀態和受控的恢復步驟。
對於美國處方藥供應鏈,FDA 將 DSCSA 描述為一種電子化且可互通的方法,用於在包裝層面識別和追蹤某些處方藥。 FDA 指南還討論了安全的電子交換,並推薦使用 GS1 EPCIS 來增強資料交換。在歐盟,假藥框架採用的安全措施包括在適用的外包裝上設定唯一識別碼和防篡改裝置。
生產線整合
為每個包裝站分配職責
| 站 | 典型的可追溯性任務 | 關鍵介面問題 | 接受證據 |
|---|---|---|---|
| 主要包裝 | 根據已核准的設計要求,需進行批號/日期編碼或包裝標示。 | 代碼應位於封蓋箔、標籤、容器或後續載體上? | 美術設計、程式碼佈局和易讀性範例 |
| 裝盒機 | 應用並驗證可銷售單位標識符 | 在產品裝入和封箱之前,如何將代碼與實體紙箱關聯起來? | 好程式碼和壞程式碼挑戰集 |
| 視覺檢查 | 讀取程式碼,檢查內容並觸發拒絕 | 驗證哪些屬性:存在性、符合性、可讀性、OCR/OCV 還是分級? | 已定義檢查規則並儲存結果 |
| 拒絕系統 | 移除不合格包裝並更新狀態 | 如何確認拒收作業和成功移除? | 拒絕確認和垃圾箱已滿挑戰 |
| 捆綁/箱 | 根據需要建立聚合關係 | 子代單元如何在不受控制的替代作用下與父代單元關聯? | 聚合、返工和解聚合測試 |
| 站點資料層 | 管理訂單、序號池、事件和報告 | 在網路中斷或部分批次恢復期間,哪個系統具有權威性? | 介面日誌、稽核追蹤和對帳報告 |
將這些站點與實際生產線對應。吸塑包裝機、裝盒機、貼標機和裝箱機可能來自不同的供應商,但最終的生產線仍需要遵循一套統一的工序順序。
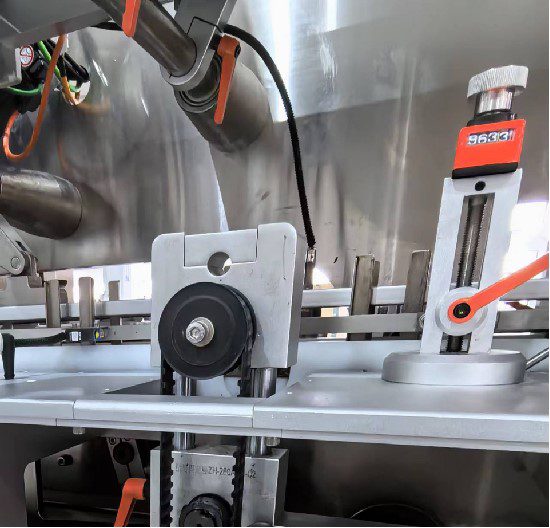
列印規格
在選擇印表機之前,請先定義資料載體。
首先,請核對已核准的圖稿和目標市場資料要求。記錄代碼類型、編碼資料、可讀文字、印刷區域、承印物、對比、方向以及印刷與檢驗之間的距離。預印圖稿、線上可變資料和批次編碼屬於不同的層面,不應混為一談,形成一個模糊的要求。
預印與線上印刷的選擇,請參閱吸塑包裝印刷指南。
檢驗和拒收
驗證必須對實體包裝進行檢查,而不僅僅是讀取條碼。
解碼成功並不代表正確的條碼就貼在正確的產品上。檢測設計應核對所需資料與有效訂單是否一致,將結果與實際載體關聯起來,並透過拒收或驗收來維持控制。
明確相機觸發條件、照明、視野範圍、載體呈現方式、最大生產線速度、可接受的條碼方向以及返回給生產線控制器的確切檢測結果。如果停機期間不合格紙匣仍滯留在相機和剔除裝置之間,則恢復程序必須保持其身分識別完整。
我的見解
最危險的環節是「攝影機顯示故障」到「故障包裹被實際移除」之間的這段時間。務必將這段時間視為受控追蹤區域。清點、定位或追蹤每個包裹,然後確認拒收——而不僅僅是確認拒收指令。
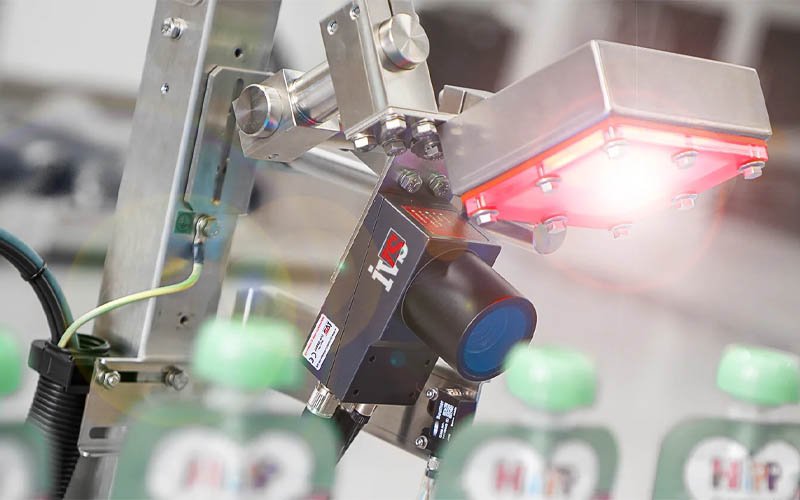
使用吸塑包裝機器視覺偵測指南來定義偵測點、質疑樣品和剔除不合格品。
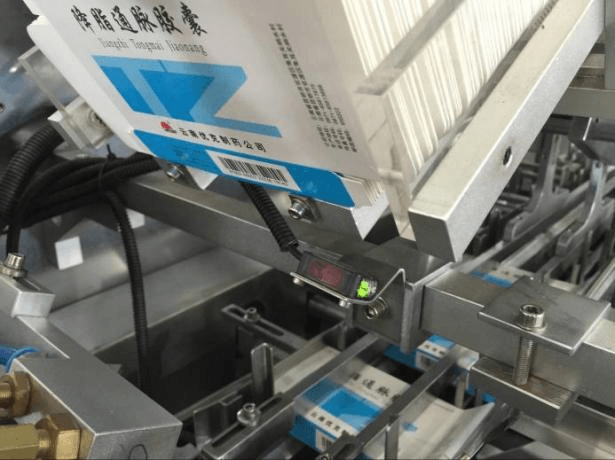
聚合和返工
父子資料必須經得起實際生產環境的處理。
聚合功能將可銷售單元與捆、箱或託盤關聯。是否需要聚合功能取決於目的地和供應鏈設計,例如是否出於法律要求、商業需求或完全不使用。切勿僅因通用規範中出現聚合功能就購買此功能。
當涉及聚合時,應定義不完整案例、樣品移除、破損紙箱更換、案例重新開啟、重工、分割和部分批次關閉等情況。實體處理規則和資料事務必須保持一致。
URS清單
詢價前需確定十五項輸入參數
- 產品、包裝層級與目標市場
- 適用的監管和客戶要求
- 程式碼載體、圖稿和已核准的資料內容
- 批量大小、SKU數量和換線頻率
- 每分鐘所需產量(合格包裝數)
- 現有/新機器和機械接口
- 列印、相機和剔除位置
- 代碼驗證和評分方法
- 追蹤區域和拒絕確認
- 聚合等級和返工規則
- 站點、線路和外部系統接口
- 使用者角色、配方和審計追蹤要求
- 網路丟包和資料緩衝策略
- 報告、電子記錄和保存範圍
- FAT/SAT、文件和資格支持
詢價前需要進行介面審查嗎?
請提供產品流程、包裝等級、條碼載體、生產線速度、資料架構和驗收要求。
FAT策略
挑戰異常狀態,而不僅僅是成功的生產
一個有效的 FAT 可以證明生產線能夠偵測、包含、記錄和從定義的故障中恢復,而不會遺失產品、識別碼和狀態之間的關聯。
根據批准的檢驗規則,對缺失、模糊、低對比、錯誤和重複代碼的樣本進行檢驗。
中斷退貨路徑,填滿退貨箱,並對停車後仍留在控制區內的包裝提出質疑。
定義生產線是停止運作、緩衝資料還是完成受控週期-以及恢復後如何進行資料核對。
嘗試載入錯誤的圖稿、產品資料或相機配方,並驗證所需的授權和警報。
根據批准的工作流程,測試不完整的案例、兒童移除、替換、返工和分解。
在關閉之前,核對委託、印刷、接受、拒絕、抽樣、銷毀和未使用的識別碼。
工廠驗收測試 (FAT) 應圍繞已批准的使用者需求和介面規格。吸塑包裝機製程指出有助於確定生產線流程中必須包含的初級包裝工位。
報價比較
分離式機器、整合和資料平台範圍
| 作用域區塊 | 報價應明確 | 常見遺漏 |
|---|---|---|
| 包裝機 | 裝盒機、輸送機、貼標機、捆紮機、裝箱機及生產線控制系統改造 | 對現有設備進行機械和電氣改造 |
| 印刷和視覺 | 印表機、耗材、相機、照明設備、拒收裝置、感應器和驗證樣品 | 承運商特定試驗和檢驗限值 |
| 序列化軟體 | 生產線管理、站點管理、序號來源、事件處理和報告 | 許可、使用者、環境和未來 SKU 容量 |
| 整合 | 協定、訊息、職責、測試環境、網路和網路安全邊界 | 誰負責解決機器和軟體供應商之間的故障 |
| 驗證支持 | URS審查、設計文件、FAT/SAT協議、可追溯性矩陣和培訓 | 客戶特定的文件和審批流程 |
| 生命週期支持 | 備份、軟體更新、備件、遠端/現場支援和變更控制 | 回應邊界和過時組件策略 |
我的見解
不要只要求供應商提供「合規系統」並比較總價。要製定一份責任矩陣。每個介面、測試、文件和異常情況都必須有負責人。如果缺乏這些明確的界限,最低報價往往會帶來最高的整合風險。
HIJ 可以透過交鑰匙包裝解決方案流程,審核實體包裝線邊界,並將其與買方選擇的編碼、偵測和資料平台架構進行協調。最終的監管和 IT 審批仍由相關客戶團隊負責。
買家提問
藥品包裝追蹤溯源常見問題解答
什麼是藥品包裝的追蹤溯源系統?
這是一個協調系統,負責應用或接收產品識別碼、驗證包裝代碼、控制不合格品、記錄包裝事件並交換經批准的可追溯性資料。其具體的監管和技術範圍取決於產品、市場、包裝層級和供應鏈模式。
序列化和溯源是一回事嗎?
不。序列化為可銷售的包裝或其他已定義的包裝層級分配唯一識別。追蹤溯源利用識別碼和事件資料來追蹤已批准的包裝和供應鏈流程中的狀態或移動。一個項目可能包含序列化、驗證、聚合和資料交換等獨立功能。
通常情況下,哪一種包裝機承載序號?
所選載體和市場需求決定了包裝位置。在許多二次包裝項目中,可變資料會應用於紙箱,但代碼也可能出現在標籤、容器、蓋材或包裝箱上。在選擇設備之前,必須先透過已核准的圖稿和系統設計來確定載體。
每個製藥項目都需要數據聚合嗎?
否。聚合要求因市場、貿易夥伴和營運模式而異。當需要聚合時,使用者需求規格 (URS) 應定義父子層級、不完整情況、重工、分割和核對。不要假定聚合對所有目的地都是強制性的。
視覺系統必須驗證什麼?
使用者需求規格(URS)應明確說明攝影機檢查的內容包括:是否存在編碼、編碼內容、是否與目前訂單相符、是否識別人類可讀文字、是否支援光學字元辨識/光學字元辨識(OCR/OCV)、列印品質或其他已核准的屬性。此外,還應定義照明、觸發方式、速度、樣本集、拒絕邏輯和儲存的證據。
如果網路連線中斷會發生什麼事?
經批准的架構必須明確定義包裝線是停止、完成受控週期還是在本地快取事件。恢復機制應防止標識符重複使用,保持產品物理狀態,並在批次繼續或關閉之前協調所有快取或未完成的事件。
可追蹤詢價單中應包含哪些內容?
提供產品、市場、包裝層級、生產線佈局、載體、程式碼資料、輸出、印表機、攝影機、剔除點、聚合要求、軟體層、介面協定、使用者角色、報告需求、FAT/SAT 測試、文件和生命週期支援邊界。